Kursy • Poradniki • Inspirujące DIY • Forum



Gardziel - co warto wiedzieć?
Gardziel to element głowicy drukarki 3D, który łączy chłodzony radiator z gorącym blokiem grzejnym i oddziela strefę zimną od gorącej. Nazywana jest też barierą cieplną, a po angielsku heat break albo throat. Od jej sprawności zależy, czy filament stopi się dopiero w dyszy, czy utknie w połowie drogi.
Co to jest gardziel w drukarce 3D?
Element ten ma postać krótkiej, gwintowanej rurki z otworem, przez który przechodzi filament. Górna część gardzieli siedzi w radiatorze chłodzonym wentylatorem, a dolna jest wkręcona w blok grzejny, do którego od spodu przykręca się dyszę. W praktyce to więc „most” między zimną strefą (ang. cold end) a gorącą strefą (ang. hot end) głowicy.
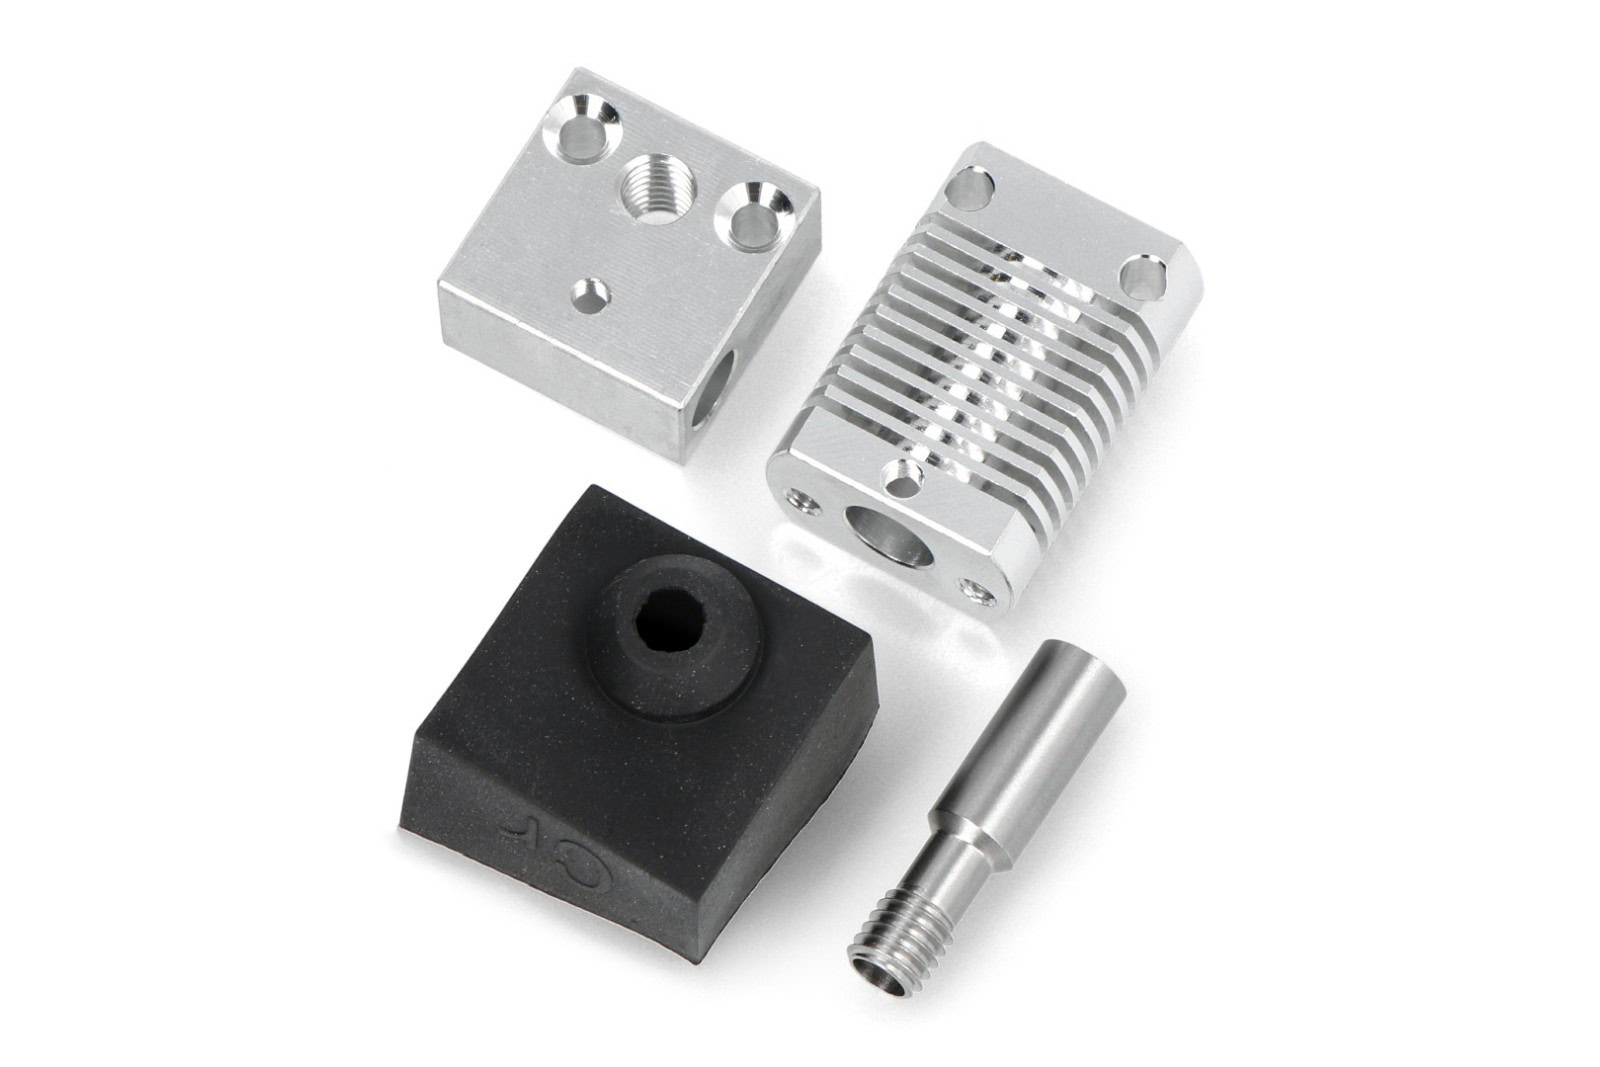
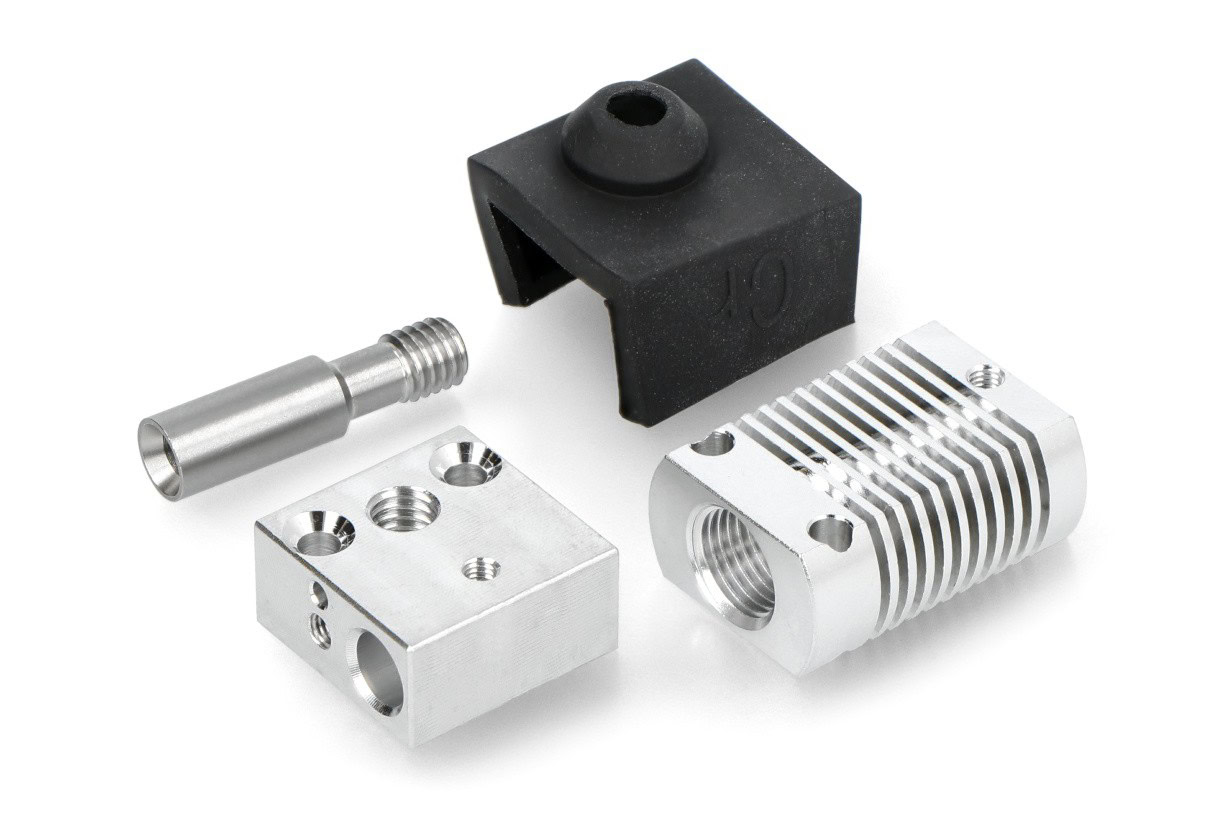
Charakterystyczne jest przewężenie w środkowej części gardzieli. Cienka ścianka ma mały przekrój, więc ciepło z bloku grzejnego tylko w niewielkim stopniu przedostaje się w górę. Gardziel wraz z blokiem grzejnym i radiatorem widoczna jest na zdjęciach poniżej.
-

- Gardziel, blok grzejny i radiator
-
- Elementy głowicy hotend Creality
Gardziele produkuje się z materiałów, które słabo przewodzą ciepło. Najczęściej jest to stal nierdzewna albo tytan, podczas gdy aluminiowy blok grzejny przewodzi ciepło kilkanaście razy lepiej. Popularne są też gardziele bimetalowe, w których miedziane końcówki dobrze oddają ciepło do radiatora i bloku, a cienka wstawka ze stali lub tytanu tworzy właściwą barierę.
Jak działa gardziel?
Filament powinien pozostać sztywny aż do wejścia w blok grzejny, bo tylko wtedy ekstruder może go równo wpychać do dyszy. Gardziel tworzy krótki odcinek, na którym temperatura gwałtownie spada z ok. 200-250 °C do kilkudziesięciu stopni. Im krótsza i ostrzejsza ta strefa przejściowa, tym mniej materiału mięknie tam, gdzie nie powinien.
Gdy ciepło ucieka w górę, filament zaczyna mięknąć już w gardzieli i rozszerza się. Zjawisko to nazywa się heat creep (dosł. „pełzanie ciepła”) i zwykle kończy się zatorem. Najbardziej wrażliwy jest filament PLA, który mięknie już w temperaturze ok. 60 °C. PETG i ABS sprawiają tu mniej problemów.
Uwaga! Wentylator radiatora musi pracować zawsze, gdy hotend jest gorący. Jego awaria to najczęstsza przyczyna zatkanej gardzieli.
Problem nasila się też przy druku PLA w zamkniętej komorze z wysoką temperaturą wewnątrz, przy bardzo długich retrakcjach (stopiony materiał zostaje wciągnięty w górę) oraz przy długich przerwach w druku, podczas których filament stoi w nagrzanej głowicy.
Rodzaje gardzieli - PTFE czy all-metal?
W hobbystycznych drukarkach 3D spotyka się dwa podstawowe rozwiązania, które różnią się tym, czy wewnątrz gardzieli znajduje się rurka teflonowa:
- gardziel z wkładem PTFE - teflonowa rurka sięga aż do dyszy, dobra do PLA,
- gardziel all-metal - cała z metalu, do wyższych temperatur (PC, nylon).
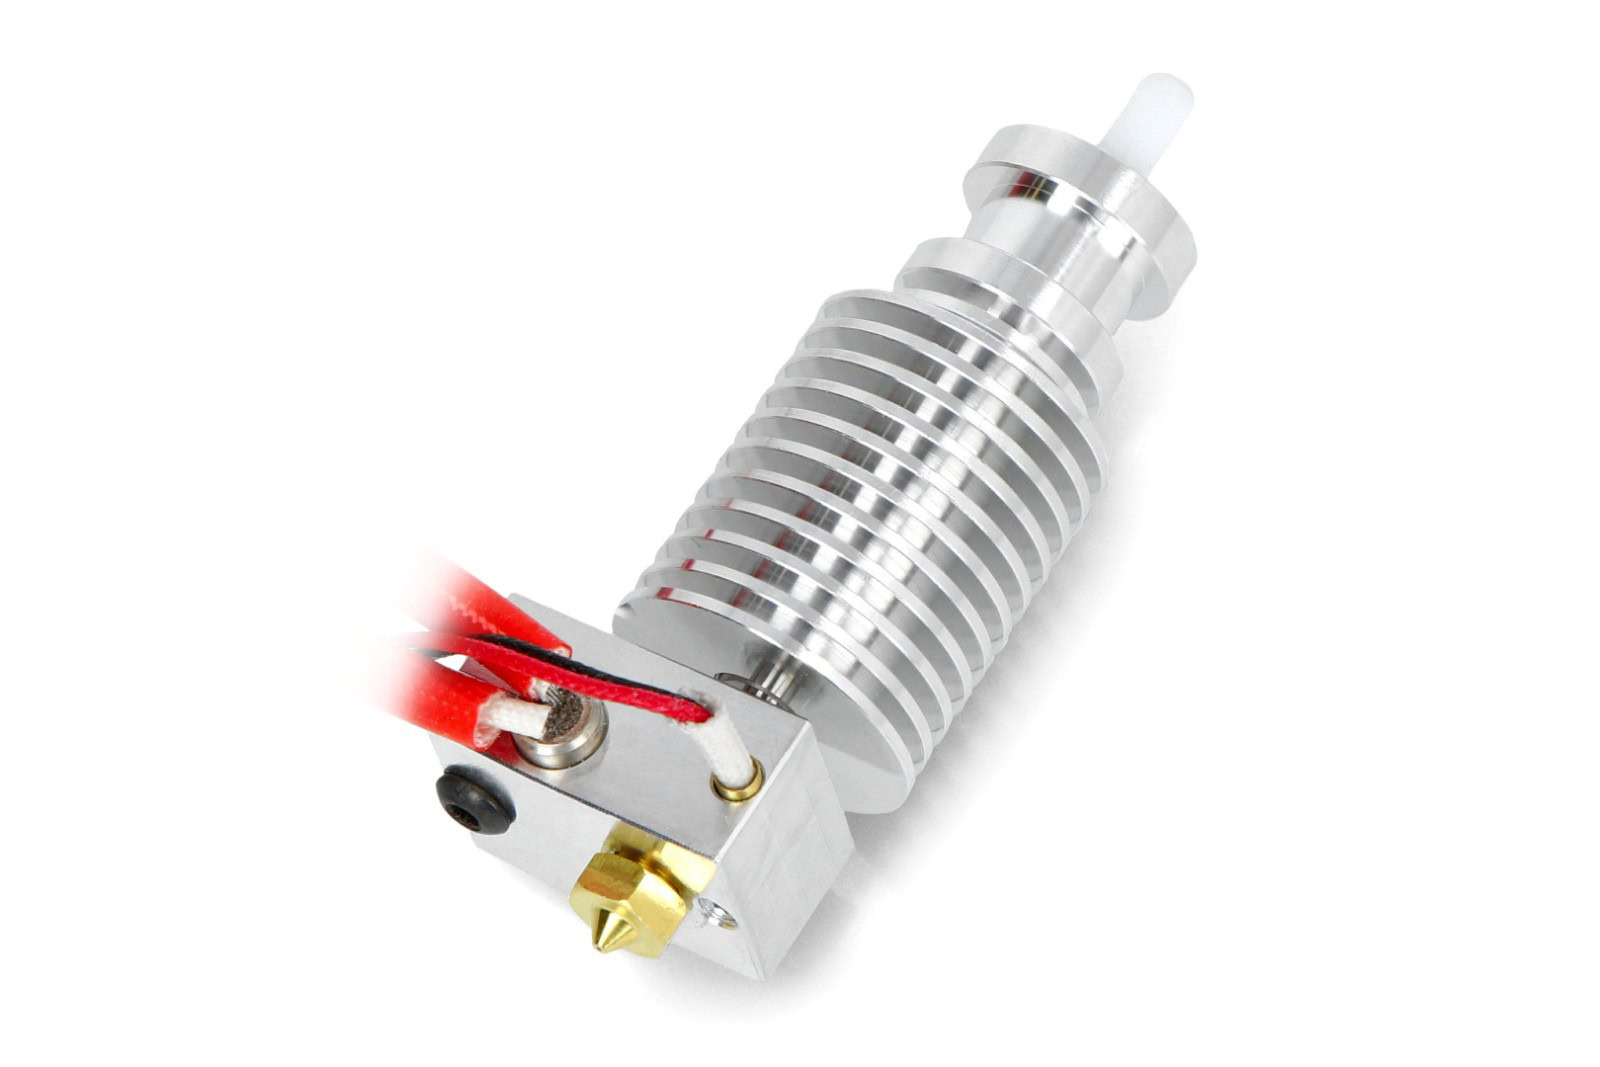
Wkład PTFE ogranicza maksymalną temperaturę pracy do ok. 240-250 °C, bo powyżej tej granicy teflon zaczyna się rozkładać. Gardziel all-metal nie ma tego ograniczenia, ale jest bardziej wrażliwa na heat creep, dlatego przy PLA wymaga krótszych retrakcji i sprawnego chłodzenia. Typowy przykład budowy, w której gardziel łączy radiator z blokiem grzejnym, to głowica E3D V6 widoczna poniżej.
-
- Głowica hotend E3D
-
- Hotend E3D - widok z boku
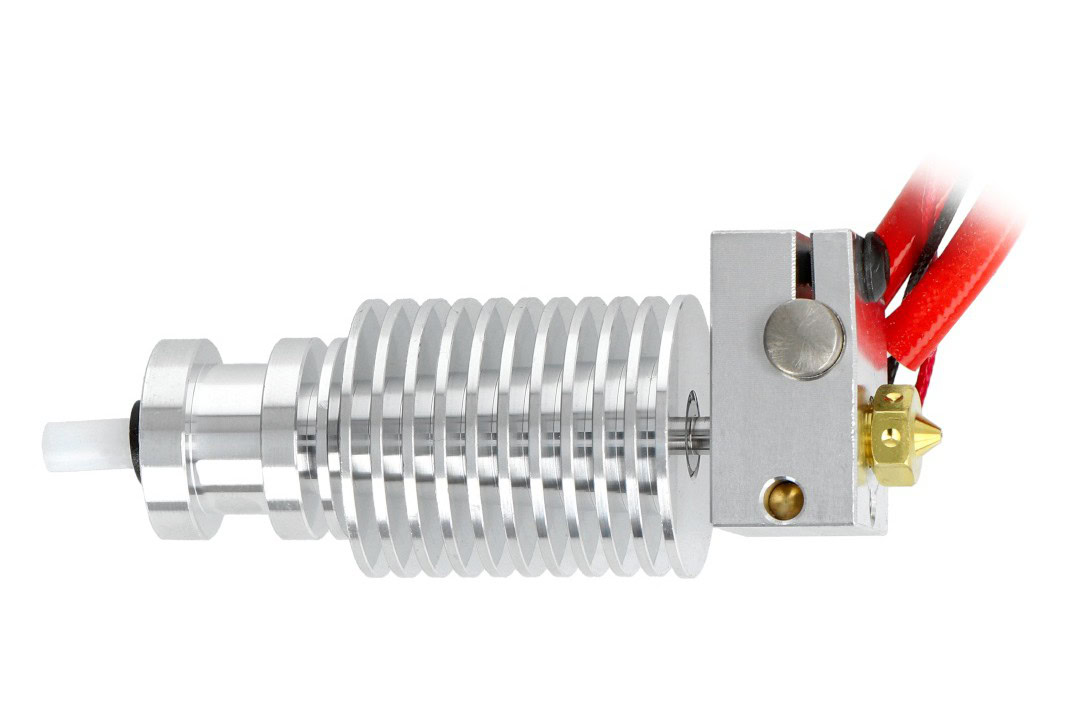
W wielu nowszych konstrukcjach, np. w drukarkach Bambu Lab, gardziel jest częścią fabrycznie zmontowanego hotendu i wymienia się ją razem z blokiem grzejnym oraz dyszą. W starszych głowicach, takich jak E3D V6 czy MK8, gardziel kupuje się osobno albo w zestawie z blokiem i radiatorem. Gardziele, kompletne głowice i inne części hotendu są dostępne w Polsce u naszego partnera - w sklepie Botland, który ma w swojej ofercie szeroki wybór akcesoriów do druku 3D.
Zatkana gardziel - jak wyczyścić?
Jak rozpoznać zatkaną gardziel? Ekstruder zaczyna „klikać”, z dyszy wypływa coraz mniej materiału, a wyjęty filament ma na końcu zgrubienie. Często drukarka pracuje poprawnie przez kilkadziesiąt minut, a problem pojawia się dopiero wtedy, gdy ciepło zdąży wpełznąć w górę głowicy.
Pierwszy krok to tzw. cold pull, czyli nagrzanie głowicy, wepchnięcie filamentu, ostudzenie jej do ok. 90 °C (dla PLA) i energiczne wyciągnięcie materiału razem z zanieczyszczeniami. Gdy to nie pomaga, gardziel trzeba wykręcić i przepchnąć na gorąco cienkim prętem, a dyszę przeczyścić igłą do dyszy.
Warto pamiętać, że przy składaniu hotendu gardziel i dyszę dokręca się na gorąco, czyli po nagrzaniu do temperatury podanej w instrukcji producenta danej głowicy. Dysza powinna dociskać się do gardzieli, a nie do bloku grzejnego - w przeciwnym razie między elementami powstaje szczelina, z której wycieka stopiony filament.
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.





Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.