Kursy • Poradniki • Inspirujące DIY • Forum



Hotend - co warto wiedzieć?
Hotend to gorąca część głowicy drukarki 3D, która topi filament i wytłacza go przez dyszę. Nazywa się go też głowicą drukującą, a w uproszczeniu - po prostu głowicą. Od jego stanu zależy, czy model wydrukuje się równo, bez nitek i zatorów.
Hotend - co to jest i jak działa?
W drukarkach FDM materiał w postaci żyłki trafia najpierw do ekstrudera, czyli zimnej części głowicy, która przepycha go dalej. Hotend odpowiada za resztę: w kilka sekund podgrzewa tworzywo do temperatury rzędu 190-300°C i wyciska je przez otwór dyszy o średnicy zwykle 0,4 mm. Z takich cienkich ścieżek, warstwa po warstwie, powstaje cały wydruk.
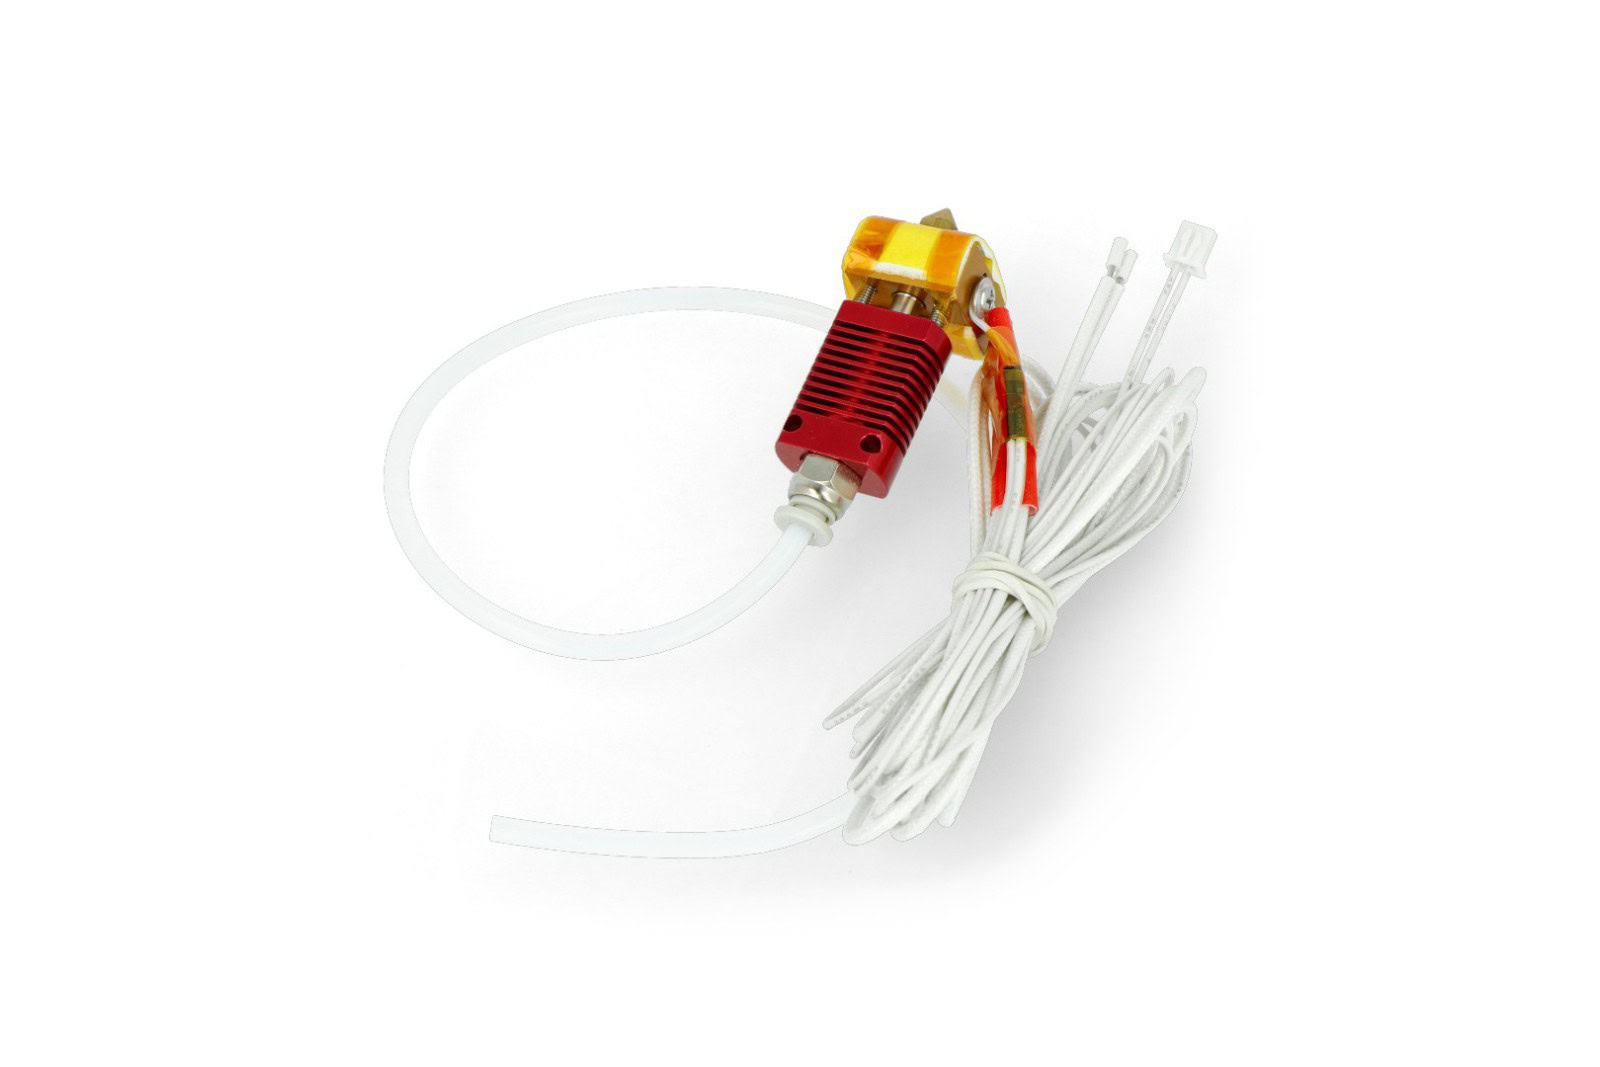
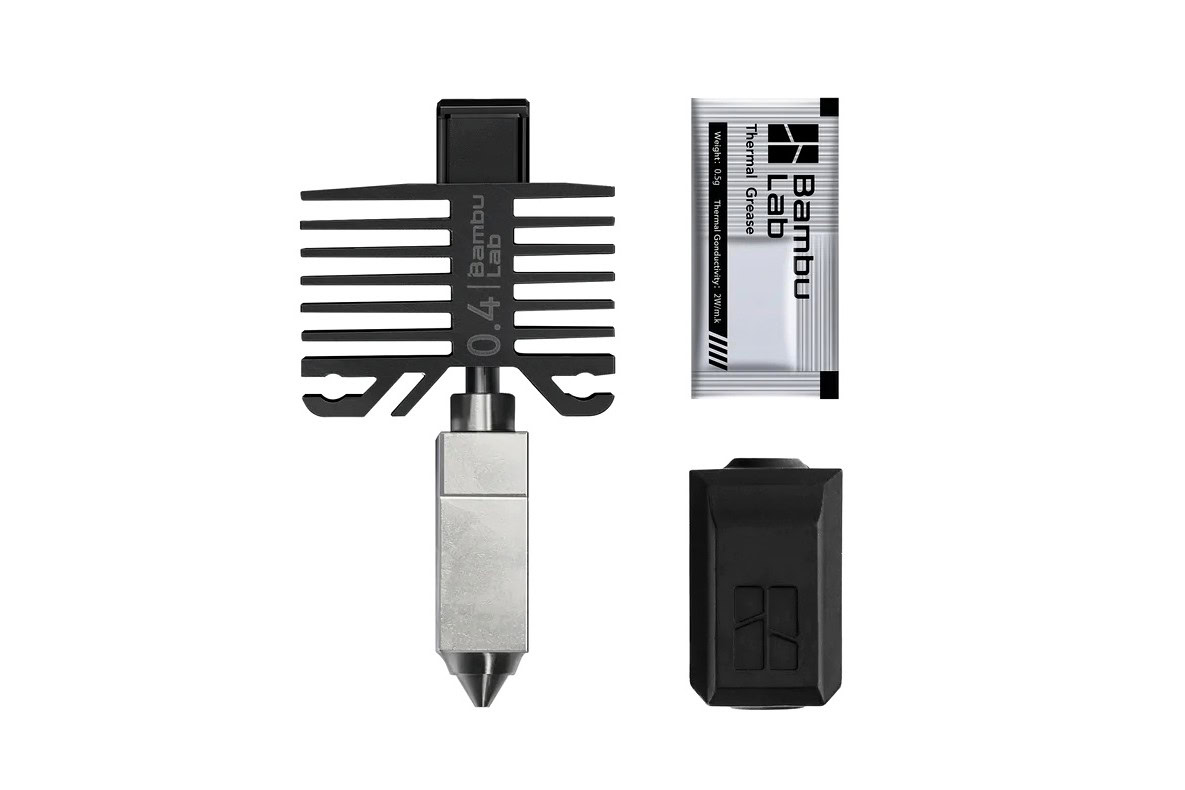
Element ten wygląda podobnie w większości maszyn: na górze jest żebrowany radiator z wentylatorem, pod nim metalowy blok, a na samym dole dysza. Klasyczną budowę dobrze widać na hotendzie do Creality Ender-3, a nowoczesną, kompaktową - na głowicy Bambu Lab.
-

- Hotend do drukarki Creality Ender-3
-
- Hotend do drukarek Bambu Lab X1 i P1
Czym różni się hotend od ekstrudera? Ekstruder to mechanizm z kołami zębatymi, który podaje filament, a hotend (ang. hot end) go topi. W drukarkach z bezpośrednim podawaniem (ang. direct drive) oba moduły są złożone w jedną głowicę, dlatego w sklepach i na forach nazwy te często się mieszają.
Budowa hotendu - z czego się składa?
Najważniejsza zasada działania hotendu to ostra granica między strefą zimną a gorącą. Filament ma się topić dopiero w bloku grzejnym, a nie wyżej. Za ciepło odpowiadają grzałka i blok, za odcięcie go od góry - gardziel i radiator. Układ elementów widoczny jest na przekroju poniżej.
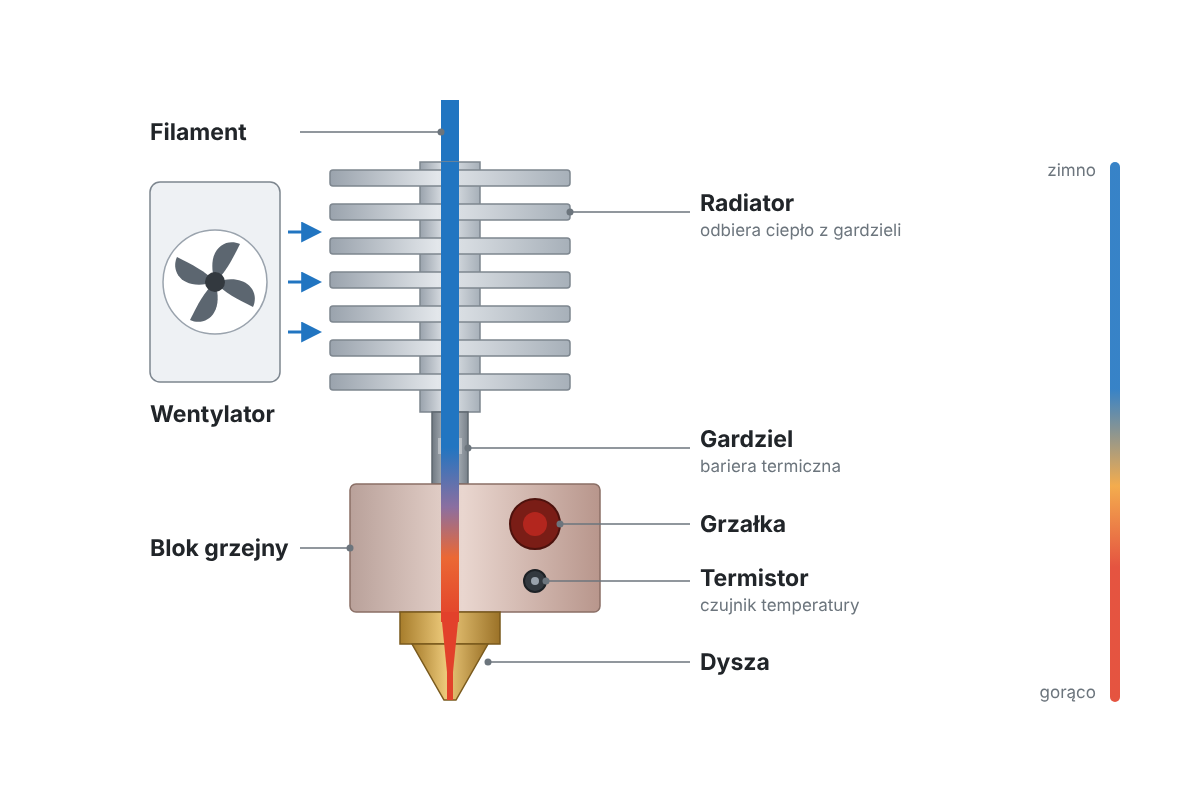
Budowa hotendu - przekrój poglądowy
Typowy hotend składa się z kilku elementów:
- radiator z wentylatorem - chłodzi górną część i nie pozwala, żeby ciepło szło w górę,
- gardziel - cienka rurka między radiatorem a blokiem, czyli bariera termiczna,
- blok grzejny - aluminiowy lub miedziany, w nim topi się filament,
- grzałka - zwykle nabojowa albo ceramiczna, zasilana najczęściej napięciem 24 V,
- czujnik temperatury - zwykle termistor NTC, w wersjach do wysokich temperatur PT1000,
- dysza - wkręcana w blok, mosiężna albo ze stali hartowanej, o średnicy 0,2-0,8 mm.
Gardziel to najbardziej wrażliwy element całego zespołu. Gdy radiator chłodzi za słabo, filament mięknie zbyt wysoko i klinuje się w rurce. To zjawisko nazywa się heat creep i jest jedną z najczęstszych przyczyn zatorów przy PLA w ciepłej, zamkniętej komorze. Termistor z kolei mierzy temperaturę bloku, a płyta główna drukarki na tej podstawie steruje grzałką.
Rodzaje hotendów
Najprostszy podział dotyczy wnętrza gardzieli. W tańszych drukarkach przez gardziel aż do dyszy biegnie rurka PTFE. Taki hotend ładnie prowadzi filament, ale teflon źle znosi wysokie temperatury, więc producenci zalecają go głównie do PLA i PETG.
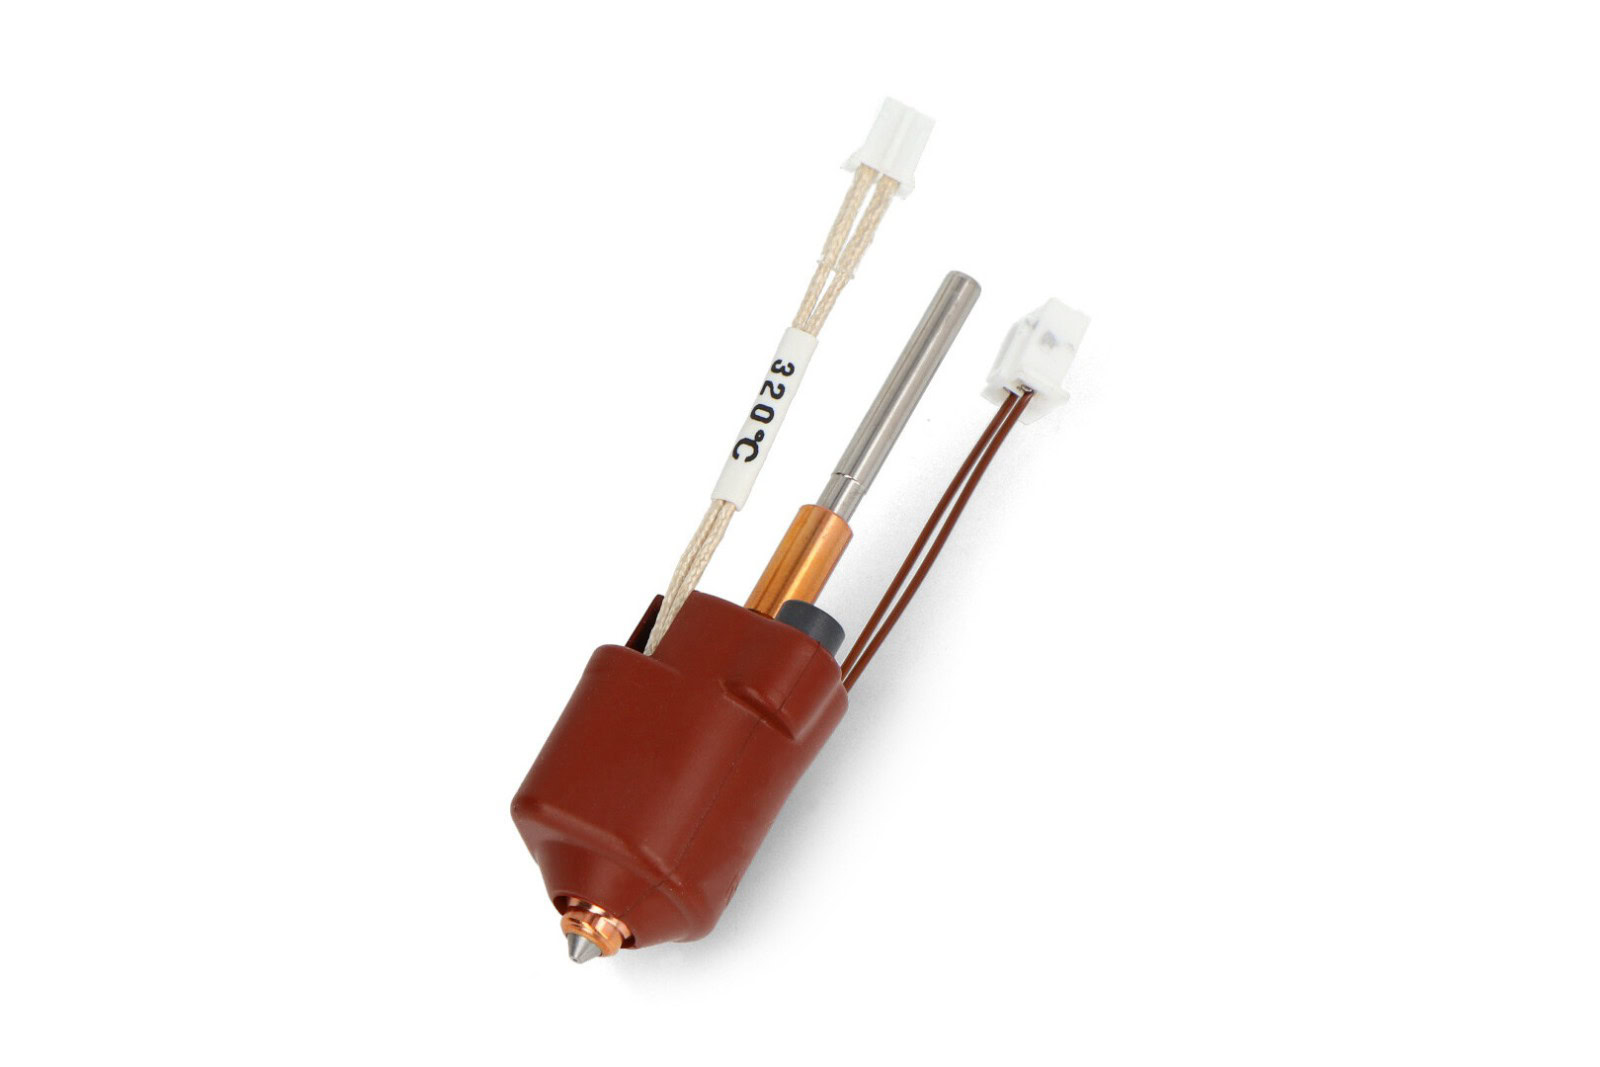
Hotend all-metal ma metalową gardziel bez wkładki, więc bez problemu pracuje w wyższych temperaturach i drukuje z ABS, ASA, nylonu czy poliwęglanu. Wymaga za to lepszego chłodzenia i dobrze ustawionej retrakcji. Coraz częściej spotyka się też hotendy z grzałką ceramiczną, które nagrzewają się bardzo szybko, oraz wersje high flow z wydłużoną strefą topienia do szybkiego druku.
-
- Hotend z grzałką ceramiczną do Creality K1C
-
- Hotend z dyszą ze stali hartowanej do Bambu Lab
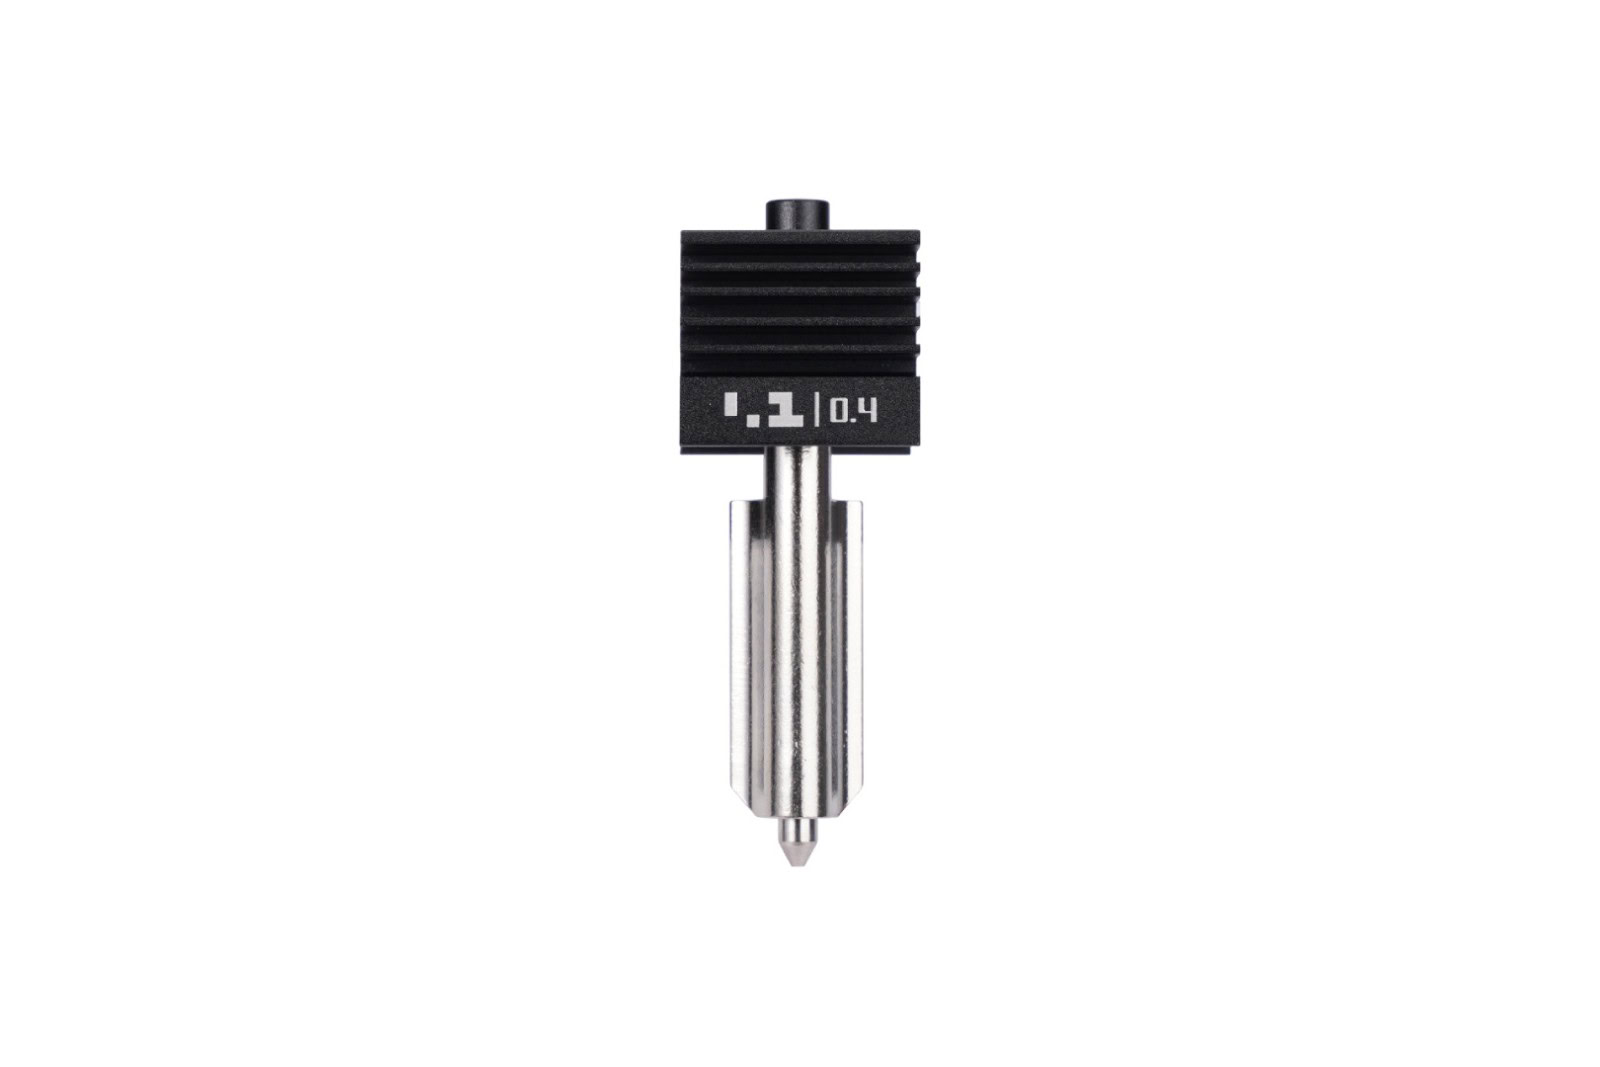
Nowe drukarki mają zwykle hotendy typu quick swap, które wymienia się w całości razem z dyszą, często bez użycia narzędzi. Przy filamentach z dodatkiem włókna węglowego lub szklanego warto sięgnąć po dyszę ze stali hartowanej, bo mosiężna szybko się wyciera. Gotowe hotendy, dysze, grzałki i termistory do popularnych drukarek są dostępne w Polsce u naszego partnera - w sklepie Botland, który ma w swojej ofercie szeroki wybór filamentów i akcesoriów do druku 3D.
Zatkany hotend - jak go wyczyścić?
Jak poznać zatkany hotend? Drukarka zaczyna gubić warstwy, z dyszy wychodzi cienka, nierówna ścieżka, a ekstruder wydaje dźwięk klikania, bo nie jest w stanie przepchnąć materiału. Częste przyczyny to zanieczyszczenia w filamencie, przegrzany materiał w gardzieli albo resztki innego tworzywa po zmianie filamentu. Najskuteczniejszą metodą jest cold pull, czyli wyciągnięcie z hotendu podgrzanego, a potem częściowo ostudzonego filamentu razem z zabrudzeniami.
Uwaga! Blok grzejny i dysza mają nawet ponad 200°C jeszcze kilka minut po zakończeniu druku. Przed wymianą dyszy należy odczekać, aż elementy ostygną.
Przy drobnych zatorach wystarczy też igła do czyszczenia dyszy wsunięta od dołu w nagrzaną dyszę. Jeśli to nie pomaga, w hotendach typu quick swap najszybciej jest wymienić cały moduł. Warto pamiętać, że w klasycznych hotendach dyszę dokręca się na gorąco, gdy blok jest nagrzany do temperatury druku. Dokręcona na zimno potrafi się później poluzować, a stopione tworzywo wycieka wtedy między dyszą a blokiem i oblepia cały hotend.
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.



Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.