Kursy • Poradniki • Inspirujące DIY • Forum


Warping (podwijanie) - co warto wiedzieć?
Warping to wada wydruku 3D, w której rogi lub krawędzie modelu podnoszą się i odrywają od stołu drukarki. Zjawisko nazywane jest też podwijaniem się rogów i wynika ze skurczu tworzywa podczas stygnięcia. Dotyczy przede wszystkim drukarek FDM i dużych modeli z ABS czy ASA, ale przy złych ustawieniach pojawia się także przy PLA.
Warping - co to jest i skąd się bierze?
Plastik wychodzi z dyszy rozgrzany do ponad 200 °C, a chwilę później stygnie i lekko się kurczy. Każda kolejna warstwa ciągnie więc te pod nią do środka modelu. Gdy siła skurczu jest większa niż przyczepność pierwszej warstwy do stołu, rogi zaczynają się unosić - najmocniej tam, gdzie naprężenia się kumulują, czyli w narożnikach.
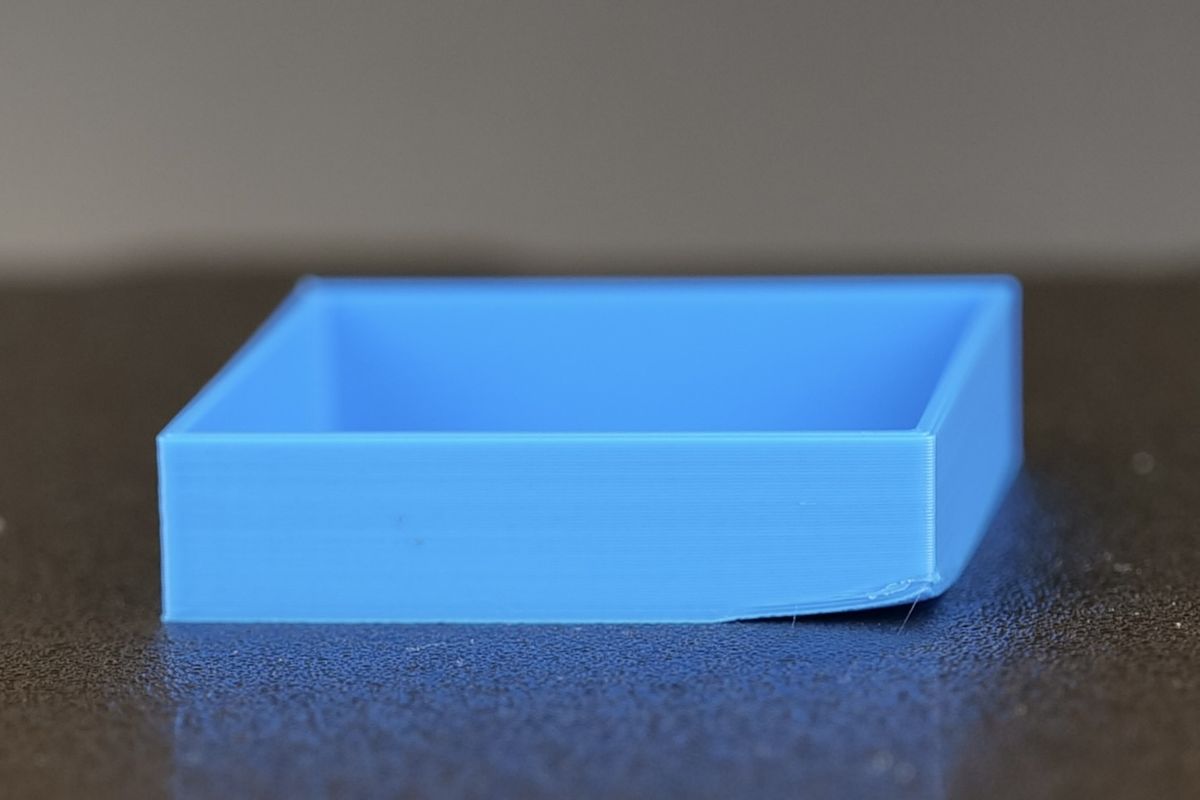
Uniesiony róg wydruku - typowy objaw warpingu (fot. Bambu Lab)
Warping to coś więcej niż problem estetyczny. Model traci wymiary, a jego spód przestaje być płaski. Uniesiony róg potrafi też zahaczyć o dyszę, a w skrajnym przypadku cały wydruk odrywa się od stołu w połowie pracy.
Przyczyny warpingu w druku 3D
Warping wynika z tego samego mechanizmu, ale różne czynniki go nasilają. Najczęstsze z nich to:
- materiał o dużym skurczu, np. ABS, ASA, PC lub nylon,
- zbyt niska temperatura stołu albo zły typ płyty wybrany w slicerze,
- brudny stół, np. tłuste ślady palców na płycie,
- zbyt mocne chłodzenie wydruku,
- chłodne pomieszczenie, przeciągi, otwarte okno lub klimatyzacja,
- duży model z gęstym wypełnieniem.
Który filament najbardziej się wygina? Najwięcej kłopotów sprawiają tworzywa techniczne drukowane w wysokiej temperaturze: ABS, ASA, PC i nylon. PETG odkształca się wyraźnie słabiej, a PLA jest pod tym względem najbardziej wyrozumiały. Bambu Lab zaznacza jednak, że w pomieszczeniu chłodniejszym niż 20 °C warping może pojawić się nawet przy PLA i PETG.
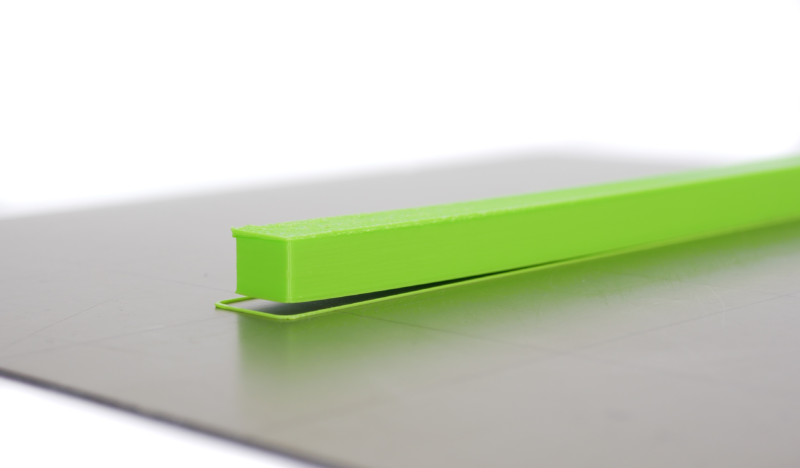
Długi wydruk uniesiony nad płytą przez skurcz tworzywa (fot. Prusa Research)
Znaczenie ma też geometria. Długie, płaskie modele i duże powierzchnie kurczą się najmocniej. Bambu Lab zaleca, aby przy dużych modelach nie przekraczać ok. 50% wypełnienia i wybierać wzór gyroid, który kurczy się mniej niż wypełnienie z prostych linii.
Jak zapobiec warpingowi?
Jak pozbyć się warpingu? Pierwszy krok to czysty stół. Płytę warto przed drukiem przetrzeć alkoholem izopropylowym (IPA), bo nawet ślad palca osłabia przyczepność. Kolejny krok to zgodność ustawień: w slicerze musi być wybrany ten sam typ płyty, który leży w drukarce, bo od niego zależy temperatura stołu. W chłodnym pomieszczeniu można podnieść temperaturę stołu o ok. 10 °C.
Pomaga też ograniczenie chłodzenia na początku wydruku. Przy popularnych materiałach wentylator wydruku zwykle pozostaje wyłączony przez pierwsze 3 warstwy, żeby pierwsze warstwy stygły powoli i dobrze przylgnęły do stołu.
Przy warpingu cel jest jeden: model ma stygnąć powoli i równomiernie, a pierwsza warstwa ma trzymać się stołu mocniej, niż ciągnie ją skurcz.
Gdy to nie wystarcza, warto zwiększyć powierzchnię styku ze stołem. Służy do tego brim, czyli cienki kołnierz z kilku linii filamentu dookoła podstawy modelu, który slicer dodaje automatycznie. Po wydruku brim odrywa się palcami albo odcina nożykiem.
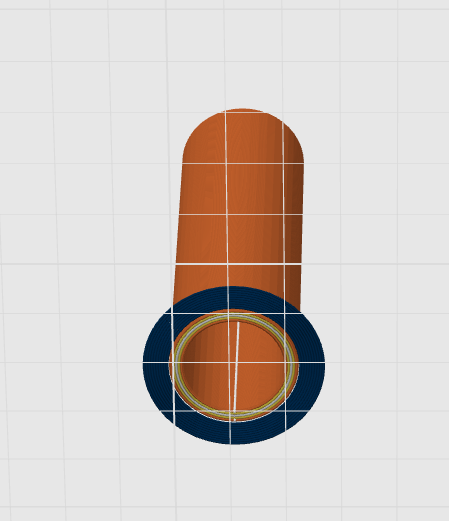
Brim dookoła podstawy modelu w programie Bambu Studio (fot. Bambu Lab)
Przy modelach z ostrymi narożnikami można zamiast pełnego brimu dodać małe, cienkie krążki tylko w rogach. To sposób polecany przez producentów drukarek: krążki trzymają narożniki przy stole, a po wydruku łatwo je usunąć. Pomaga też klej w sztyfcie, nałożony cienką warstwą na zimną płytę.
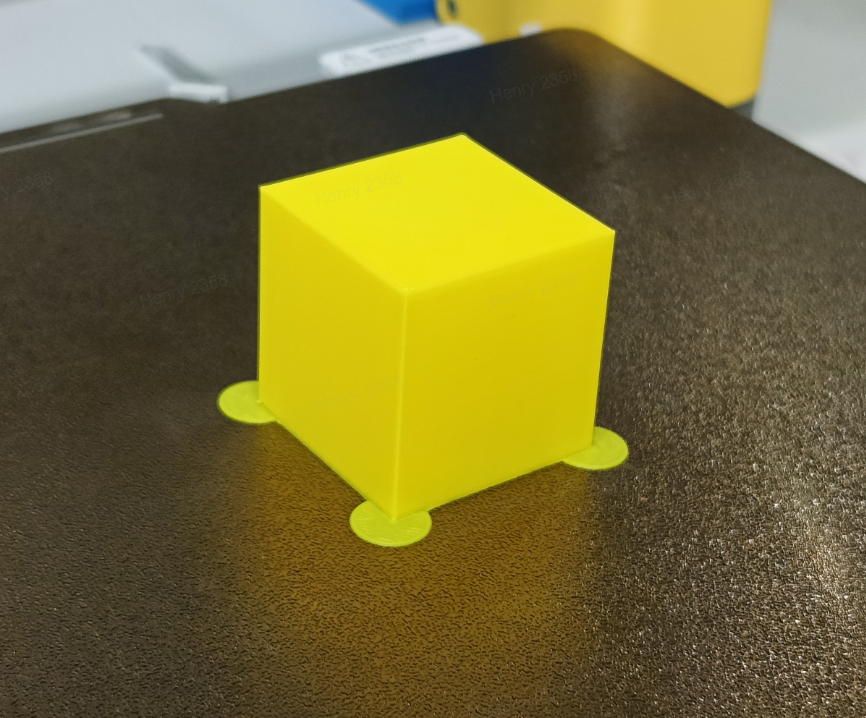
Krążki w narożnikach modelu chroniące przed warpingiem (fot. Bambu Lab)
W przypadku materiałów technicznych pomaga też wolniejszy druk. Model ma wtedy więcej czasu, by warstwy dobrze się ze sobą połączyły, a naprężenia rozłożyły się równomiernie.
Warping a obudowa drukarki 3D
ABS, ASA czy PC najlepiej drukuje się w drukarce z zamkniętą komorą, np. Bambu Lab P2S Combo lub Prusa CORE One+. Obudowa utrzymuje wokół modelu ciepłe powietrze, więc kolejne warstwy stygną wolniej i kurczą się mniej. Na otwartej drukarce te materiały wyginają się znacznie łatwiej, bo temperatura wokół wydruku jest taka sama jak w pokoju.
Warto jednak pamiętać, że obudowa nie jest dobrym pomysłem przy PLA i PETG. Te materiały potrzebują mocnego chłodzenia, a w ciepłej komorze trudniej je zapewnić - przy PLA lepiej więc drukować z otwartymi drzwiczkami lub zdjętą pokrywą.
Źródła zdjęć: [1], [2], [3], [4]
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.





Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.