Kursy • Poradniki • Inspirujące DIY • Forum



Bowden - co warto wiedzieć?
Bowden to układ podawania filamentu w drukarce 3D, w którym ekstruder jest przytwierdzony do ramy, a filament trafia do hotendu przez długą rurkę PTFE. Mówi się też o ekstruderze typu bowden, a jego przeciwieństwem jest direct drive, czyli ekstruder zamontowany na głowicy. Od typu esktrudera zależy m.in. prędkość druku i to, czy drukarka poradzi sobie dobrze z elastycznym filamentem.
Bowden w drukarce 3D - jak działa?
Ekstruder, czyli silnik z kółkiem zębatym, chwyta filament i wpycha go do rurki z teflonu (PTFE). Rurka prowadzi materiał do hotendu, gdzie jest on topiony i wytłaczany przez dyszę. Głowica przenosi więc tylko hotend z wentylatorami, a ciężki silnik zostaje na ramie drukarki.
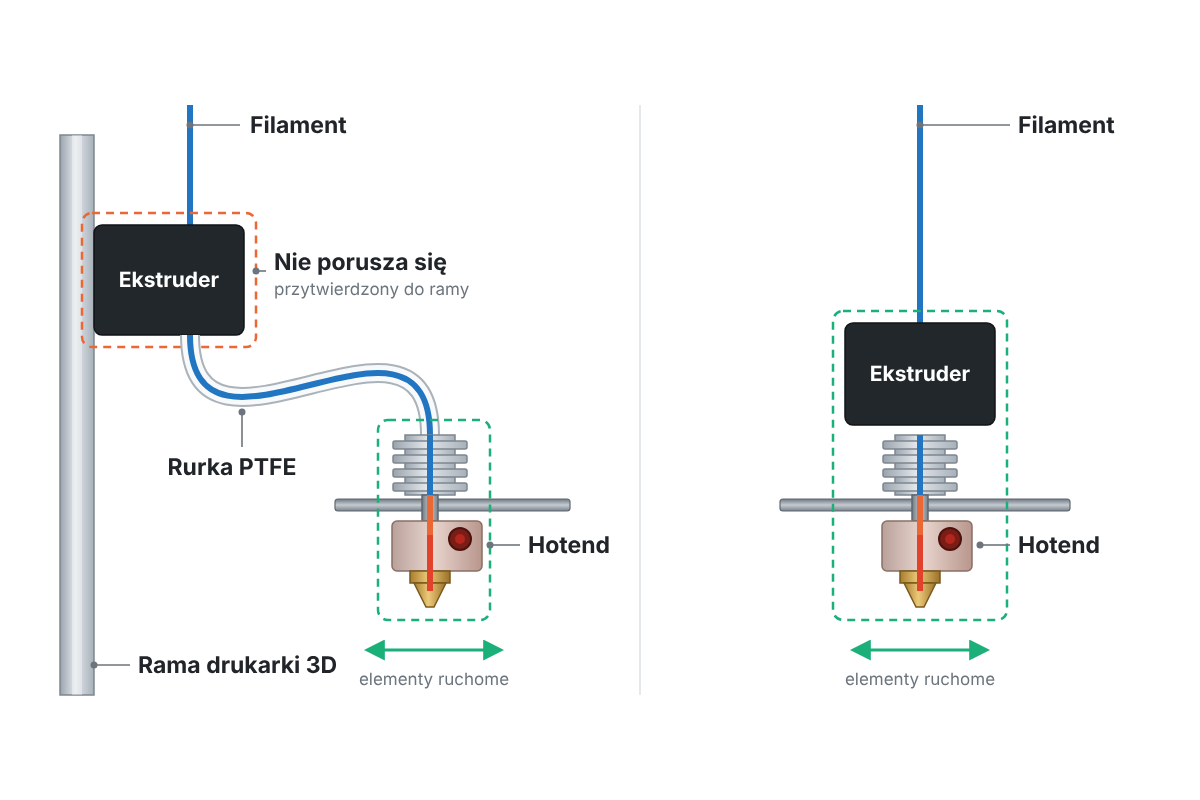
Bowden (z lewej) i direct drive (z prawej) - rysunek poglądowy
Nazwa pochodzi od linki Bowdena, którą Ernest Monnington Bowden opatentował w 1896 roku. Linka przesuwa się w elastycznym pancerzu, tak jak w rowerowym hamulcu, a w drukarce jest to filament.
Bowden czy direct drive?
Największą zaletą bowdena jest lekka głowica. Mniejsza masa w ruchu to mniej drgań na wydruku, dlatego układ ten stosuje się w drukarkach delta i tanich konstrukcjach, np. w klasycznym Creality Ender-3. Wadą jest długa droga filamentu, który w rurce zachowuje się jak sprężyna.
Piętą achillesową bowdena są filamenty elastyczne, np. TPU. Miękka nitka wygina się w rurce i zamiast płynąć do dyszy, zakleszcza się przy kółku ekstrudera. Twardsze odmiany TPU da się drukować w bowdenie, ale powoli (ok. 15-20 mm/s).
Nie każda rurka PTFE oznacza bowden. W drukarkach Bambu Lab (np. A1, P1S) rurka prowadzi filament ze szpuli do głowicy, ale ekstruder jedzie razem z hotendem - to układ direct drive.
Lżejsze silniki sprawiły, że direct drive spotyka się w większości popularnych drukarek, także w układzie CoreXY. Bowden zostaje tam, gdzie liczy się każdy gram głowicy.
Retrakcja w bowdenie - jakie ustawienia?
Retrakcja to cofnięcie filamentu przed przejazdem głowicy nad pustym miejscem, które zapobiega nitkowaniu. W bowdenie część ruchu silnika „zjada” luz i ugięcie filamentu w rurce, dlatego retrakcja musi być dłuższa: zwykle 4-7 mm, podczas gdy w direct drive wystarcza 0,5-2 mm.
Jak ustawić retrakcję w bowdenie? Najlepiej zacząć od ok. 4 mm i zwiększać ją co 0,5 mm, drukując test nitkowania. Zbyt długa retrakcja wciąga stopiony materiał w chłodniejszą część hotendu i może go zatkać.
Rurka PTFE do bowdena - jaką wybrać?
Do filamentu 1,75 mm stosuje się rurki o średnicy zewnętrznej 4 mm i wewnętrznej 2 mm. Im mniejszy luz między filamentem a ścianką, tym mniej sprężynowania i tym krótsza może być retrakcja. Dlatego popularne są rurki o ciaśniejszym kanale, takie jak rurka PTFE Capricorn o średnicy wewnętrznej 1,9 mm.
-

- Rurka PTFE 4 mm
-
- Rurka PTFE Capricorn
Rurka powinna być jak najkrótsza, ale na tyle długa, żeby głowica bez naprężeń dojeżdżała do każdego rogu stołu. Każdy dodatkowy centymetr to więcej tarcia i opóźnienia. Rurki PTFE i złączki do bowdena są dostępne w Polsce u naszego partnera - w sklepie Botland, który ma w swojej ofercie szeroki wybór filamentów i akcesoriów do druku 3D.
Sprawdź rurki PTFE i złączki w Botland »
Jak sprawdzić bowden? Zator i luz na złączce
Najczęstsza usterka bowdena to szczelina między rurką a dyszą. Gdy rurka sięga aż do dyszy, nawet milimetrowa przerwa wystarczy, żeby stopiony filament wpłynął w szczelinę, zastygł i zatkał przepływ. Objawem są niedotłoczenia i klikanie ekstrudera.
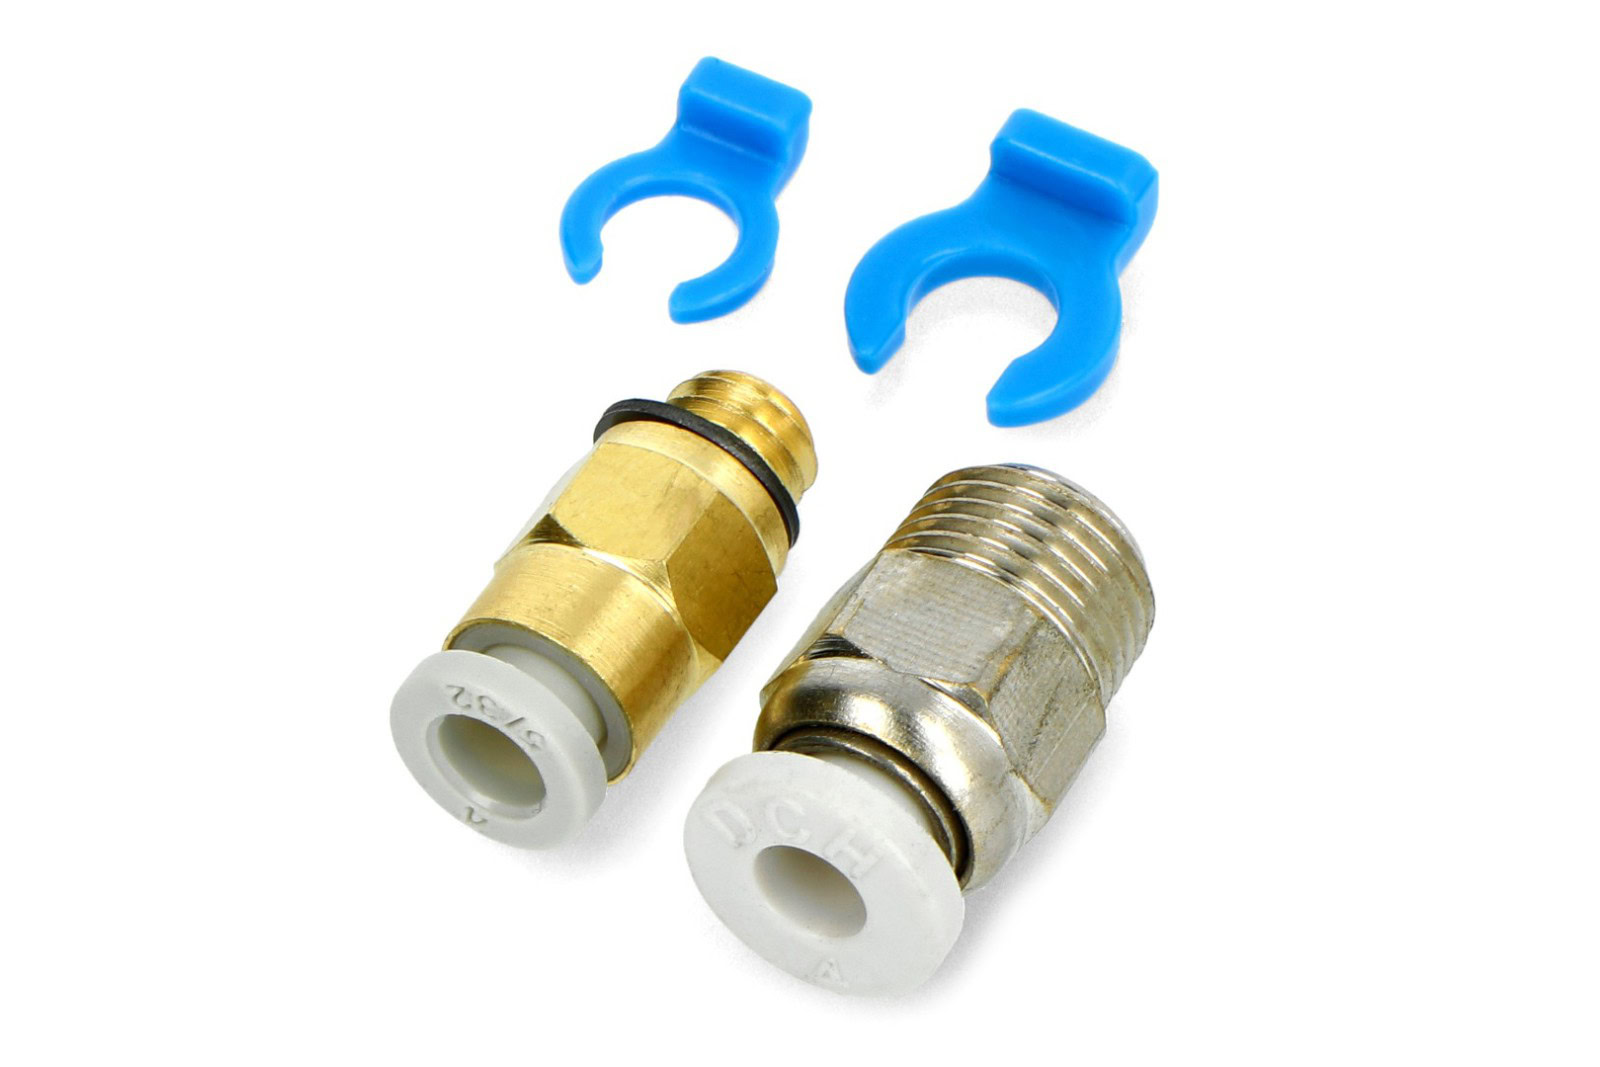
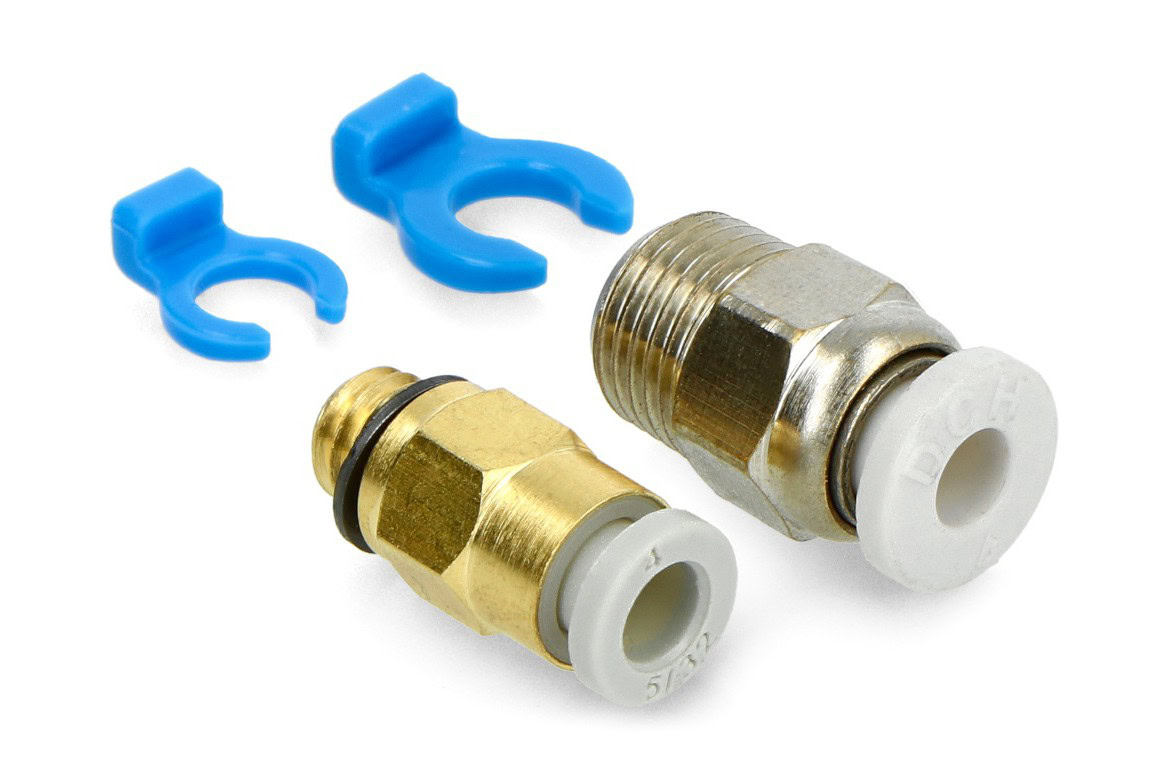
Drugim podejrzanym są złączki pneumatyczne. Jeśli rurka przesuwa się w złączce przy każdej retrakcji, ząbki trzymające rurkę są zużyte. Pomaga wymiana złączki, np. na zestaw złączek Creality, i założenie zatrzasku blokującego.
-
- Złączki pneumatyczne z zatrzaskami
-
- Złączki do rurki PTFE - inne ujęcie
Koniec rurki przy hotendzie warto obejrzeć po wyjęciu. Brązowy lub czarny, nadtopiony koniec oznacza, że PTFE był przegrzany. Taki odcinek trzeba odciąć prostopadle, najlepiej specjalnym obcinakiem, i wsunąć rurkę do oporu w dyszę.
Warto pamiętać, że rurka PTFE nie lubi wysokich temperatur - powyżej ok. 240-250 °C zaczyna się degradować. PLA mieści się w tym zakresie bez problemu, ale do nylonu czy poliwęglanu lepszy jest hotend all-metal, w którym rurka kończy się nad gardzielą.
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.



Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.