Kursy • Poradniki • Inspirujące DIY • Forum


Oozing (wyciekanie) - co warto wiedzieć?
Oozing to wada wydruku 3D, w której stopiony filament wycieka z dyszy wtedy, gdy drukarka nie powinna podawać materiału. W polskim słownictwie drukarzy mówi się po prostu o wyciekaniu filamentu z dyszy. Efektem są grudki i zgrubienia na modelu oraz osad na dyszy, a przyczyny są zwykle te same co przy nitkowaniu wydruków.
Oozing - co to jest i czym różni się od stringingu?
W dyszy drukarki FDM zawsze znajduje się stopiony plastik pod pewnym ciśnieniem. Gdy ekstruder przestaje podawać filament, np. podczas przejazdu albo zmiany warstwy, część materiału i tak wypływa z dyszy. Ta nadwyżka ląduje potem na modelu w przypadkowych miejscach.
Oozing jest blisko spokrewniony ze stringingiem. Stringing to cienkie nitki rozciągnięte nad pustą przestrzenią, natomiast oozing to nadmiar materiału w jednym miejscu: krople, grudki na ściankach i osad narastający na dyszy. Na jednym wydruku oba objawy często występują razem.
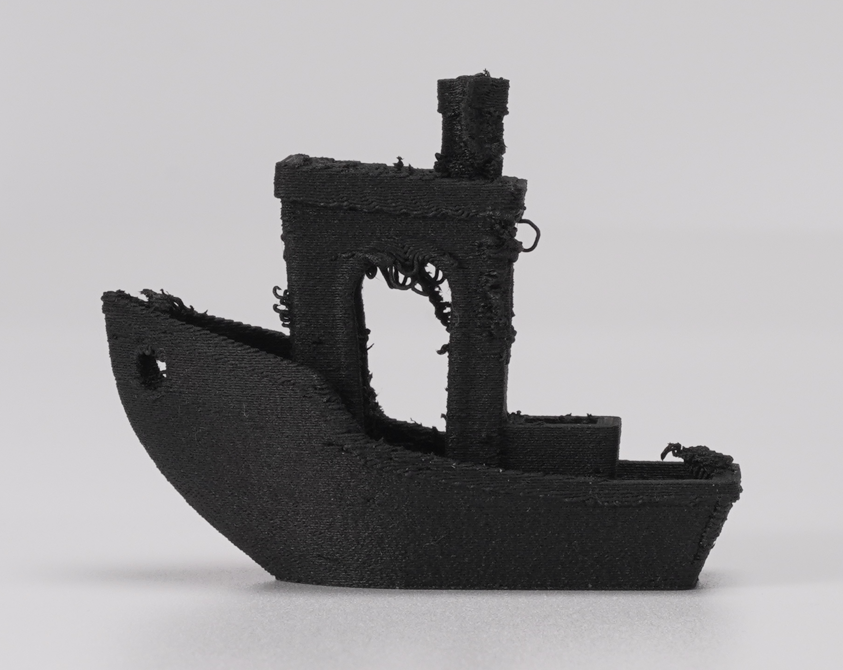
Grudki i nitki na modelu wydrukowanym z wilgotnego filamentu (fot. Bambu Lab)
Wyciekanie widać też przed samym wydrukiem. Podczas nagrzewania z dyszy zwisa kropla plastiku, dlatego większość drukarek zaczyna pracę od linii czyszczącej na brzegu stołu albo od przetarcia dyszy.
Przyczyny oozingu w druku 3D
Za wyciekanie filamentu z dyszy najczęściej odpowiada jeden z poniższych czynników:
- wilgotny filament,
- zbyt wysoka temperatura dyszy,
- za krótka lub za wolna retrakcja,
- długie przejazdy i duże odstępy między modelami na stole,
- zbyt duża albo zużyta dysza,
- filament o małej gęstości, np. spieniane PLA Aero.
Wilgotny filament to najczęstszy winowajca. Woda wchłonięta przez tworzywo zamienia się w dyszy w parę i zwiększa ciśnienie, a ono wypycha stopiony materiał. Zbyt wysoka temperatura działa podobnie - plastik staje się rzadszy i łatwiej wypływa. Filamenty spieniane, np. PLA Aero, mają w sobie dużo pęcherzyków gazu, dlatego zaleca się przy nich niższą temperaturę i mniejszy przepływ.
Wyciekający materiał osadza się też na samej dyszy. Taki osad przyczepia się do wydruku i zbiera kolejne krople, a w skrajnym przypadku - np. gdy model oderwie się od stołu i przyklei do dyszy - cała głowica zarasta bryłą plastiku.
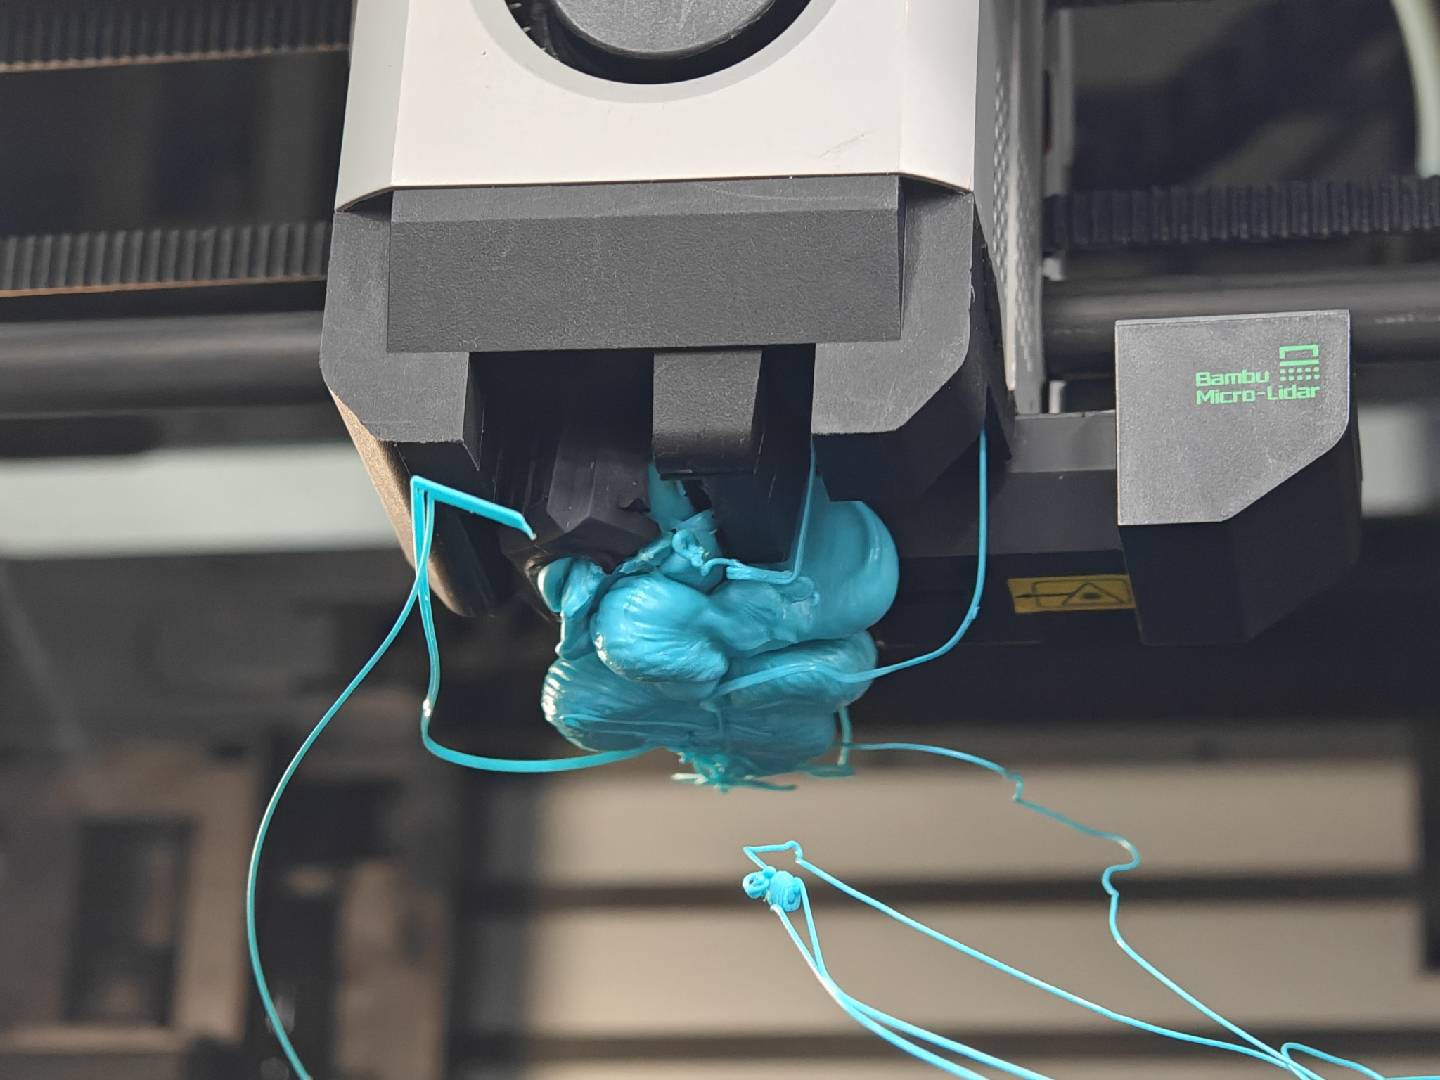
Głowica oblepiona filamentem (fot. Bambu Lab)
Bryłę z głowicy usuwa się po rozgrzaniu dyszy nieco powyżej temperatury druku (Bambu Lab podaje ok. 240 °C dla PLA) - zmiękczony plastik zdejmuje się wtedy pęsetą. Dlatego lepiej regularnie czyścić dyszę, zanim osad się rozrośnie.
Jak usunąć oozing?
Jak pozbyć się oozingu? Najpierw warto wysuszyć filament, np. w suszarce do filamentu, a potem przechowywać go w szczelnym pojemniku z pochłaniaczem wilgoci. Kolejne kroki to obniżenie temperatury dyszy o 5-10 °C i sprawdzenie retrakcji. W drukarkach z ekstruderem na głowicy długość retrakcji nie powinna przekraczać ok. 2 mm, bo zbyt długa sprzyja zapchaniu dyszy.
W skrócie: oozing i stringing mają wspólne przyczyny, więc suchy filament, niższa temperatura i dobrze ustawiona retrakcja zwykle usuwają oba problemy naraz.
Pomaga też ograniczenie przejazdów nad pustą przestrzenią: modele warto ustawiać bliżej siebie, a w slicerze włączyć opcję Avoid crossing wall (Bambu Studio) lub Avoid crossing perimeters (PrusaSlicer). Trzeba też sprawdzić, czy w slicerze wybrana jest ta sama średnica dyszy, która jest zamontowana w drukarce.
Oozing w drukarkach z kilkoma głowicami
Szczególnie dużo kłopotów oozing sprawia w drukarkach z kilkoma głowicami lub dyszami. Głowica, która czeka na swoją kolej najczęściej wciąż jest gorąca, więc filament może z niej wyciekać przez cały czas postoju. Dlatego slicery obniżają temperaturę nieużywanej dyszy - w PrusaSlicer odpowiada za to opcja Ooze prevention w zakładce Print Settings > Multiple Extruders.
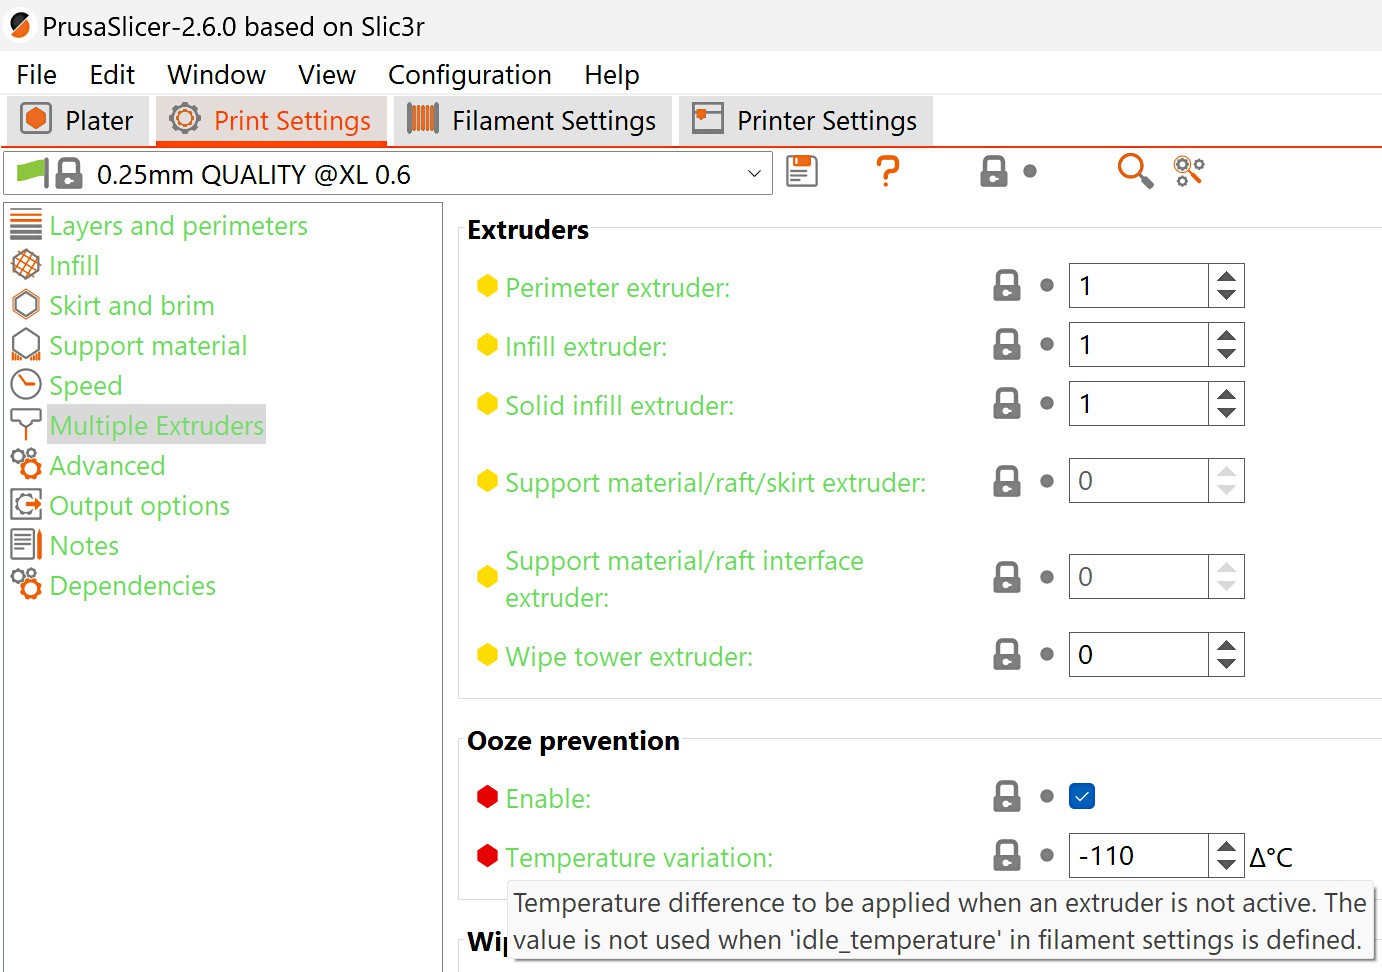
Opcja Ooze prevention w programie PrusaSlicer (fot. Prusa Research)
Materiał, który mimo to wycieknie, trafia na wieżę czyszczącą (ang. prime tower) - dodatkowy element drukowany obok modelu, na którym głowica „oczyszcza się” przed powrotem do pracy. Warto pamiętać, że im bardziej wilgotny filament, tym więcej materiału wycieka podczas postoju, więc przy druku wielomateriałowym suszenie szpul ma jeszcze większe znaczenie.
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.




Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.