Kursy • Poradniki • Inspirujące DIY • Forum


Stringing (nitkowanie) - co warto wiedzieć?
Stringing to wada wydruku 3D, w której między elementami modelu pojawiają się cienkie nitki plastiku przypominające pajęczynę. W polskim słownictwie drukarzy nazywa się go też nitkowaniem. Problem dotyczy przede wszystkim drukarek FDM i zwykle da się go usunąć wysuszeniem filamentu oraz zmianą kilku ustawień w slicerze.
Stringing - co to jest i skąd się bierze?
Podczas druku głowica co chwilę przejeżdża nad pustą przestrzenią, np. z jednej wieży modelu na drugą. W czasie takiego ruchu jałowego dysza nie powinna podawać materiału, ale stopiony plastik potrafi z niej wyciekać. Kropla przykleja się do wydruku, a odjeżdżająca dysza rozciąga ją w cienką nitkę, która zastyga w powietrzu.
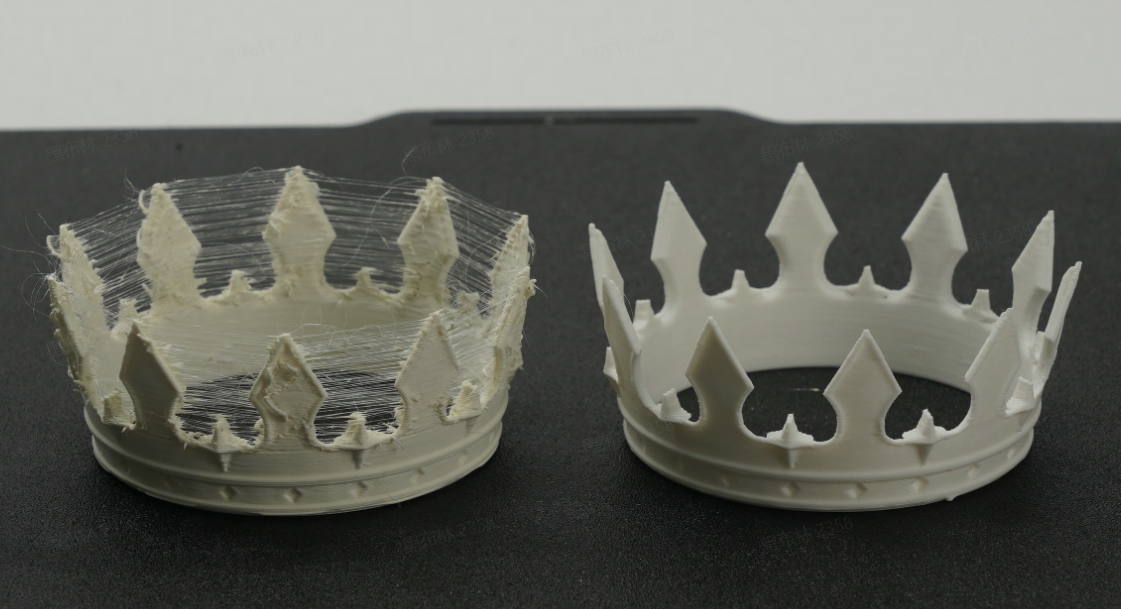
Model ze stringingiem (po lewej) i bez niego (fot. Bambu Lab)
Blisko spokrewnionym zjawiskiem jest oozing, czyli wyciekanie materiału z dyszy, które zostawia na modelu grudki i zgrubienia. Oba problemy mają zwykle te same przyczyny. Żeby im zapobiec, slicer zleca przed każdym przejazdem tzw. retrakcję (ang. retraction) - ekstruder cofa filament o 1-2 mm, zmniejszając ciśnienie w dyszy.
Po przejeździe ekstruder dosuwa filament z powrotem i druk jest kontynuowany. Gdy retrakcja jest wyłączona albo źle ustawiona, ciśnienie w dyszy wypycha stopiony plastik w trakcie przejazdu i na modelu zostają nitki.
Przyczyny stringingu w druku 3D
Nitki na wydruku to objaw, a nie przyczyna. Najczęściej odpowiada za nie jeden z poniższych czynników:
- wilgotny filament,
- za wysoka temperatura dyszy,
- za krótka lub za wolna retrakcja,
- długie przejazdy między elementami modelu,
- zużyta dysza albo zła średnica dyszy ustawiona w slicerze.
Wilgotny filament to winowajca numer jeden. Tworzywa takie jak PETG, TPU czy nylon chłoną wilgoć z powietrza, a woda zamienia się w dyszy w parę. Stopiony materiał zaczyna wtedy „pluć” i wyciekać, a wydruk pokrywa się nitkami i drobnymi bąblami.
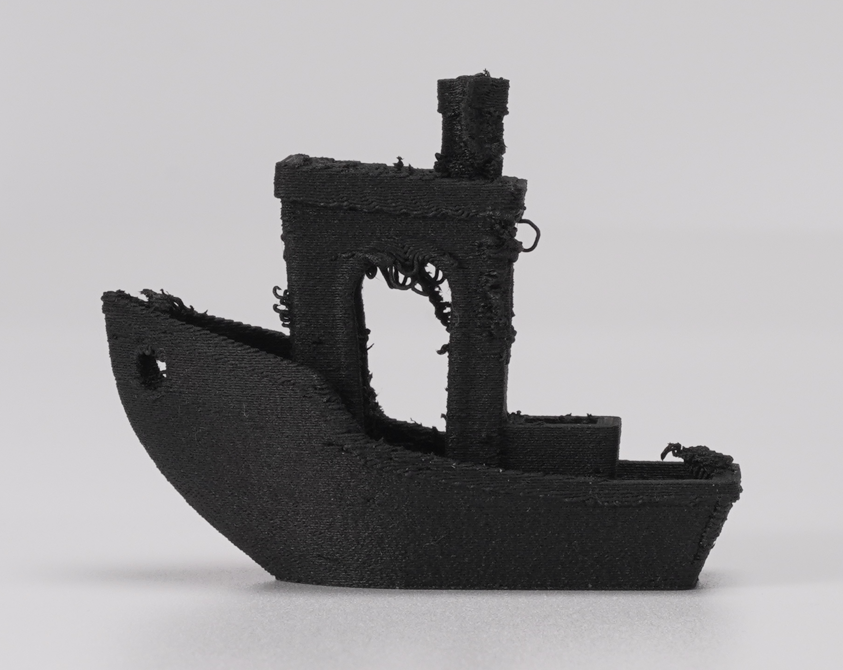
Model wydrukowany z wilgotnego filamentu (fot. Bambu Lab)
Mało kto podejrzewa też samą dyszę. Zużyta dysza ma powiększony otwór, więc wypływa z niej więcej materiału, niż zakłada slicer. Podobny efekt daje wybranie w slicerze innej średnicy dyszy niż ta, która jest zamontowana w drukarce.
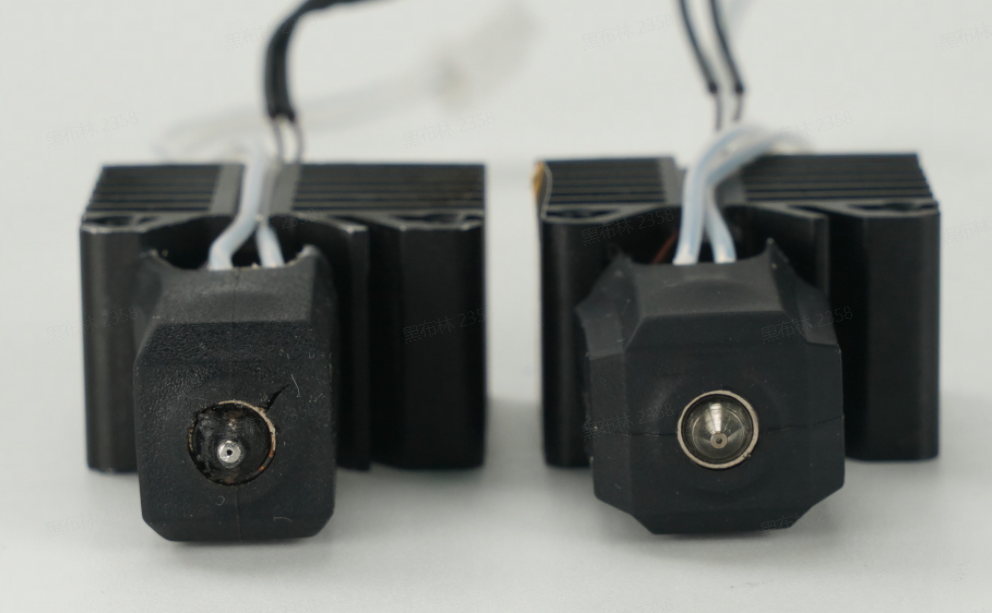
Zużyta dysza (po lewej) i nowa dysza (fot. Bambu Lab)
Znaczenie ma również rozmieszczenie modeli na stole. Gdy kilka małych modeli stoi daleko od siebie, głowica wykonuje wiele długich przejazdów i każdy z nich jest okazją do powstania nitki. Przy PETG dochodzi jeszcze osad tworzywa na dyszy, który ociera się o wydruk - dlatego dyszę warto regularnie czyścić.
Jak usunąć stringing? Ustawienia i suszenie
Jak pozbyć się stringingu? Najpierw warto wysuszyć filament, np. w suszarce do filamentu, i przechowywać go w szczelnym pojemniku z pochłaniaczem wilgoci. Jeśli nitki nie znikną, kolejnym krokiem jest obniżenie temperatury dyszy o 5-10 °C. Gęstszy materiał wolniej wycieka z dyszy, ale zbyt niska temperatura osłabi połączenie między warstwami.
Następnie można zwiększyć długość lub prędkość retrakcji. W drukarkach z ekstruderem na głowicy (ang. direct drive) długość retrakcji wynosi zwykle do 2 mm, a w drukarkach z rurką bowden jest wyraźnie większa, bo filament musi cofnąć się w długiej prowadnicy.
Uwaga! Zbyt długa retrakcja nie usuwa stringingu, tylko zwiększa ryzyko zapchania dyszy. Parametry warto zmieniać małymi krokami.
Ustawienia retrakcji znajdują się w ustawieniach drukarki lub filamentu w slicerze. W programie PrusaSlicer jest to zakładka Printer Settings > Extruder 1, widoczna na zrzucie ekranu poniżej.
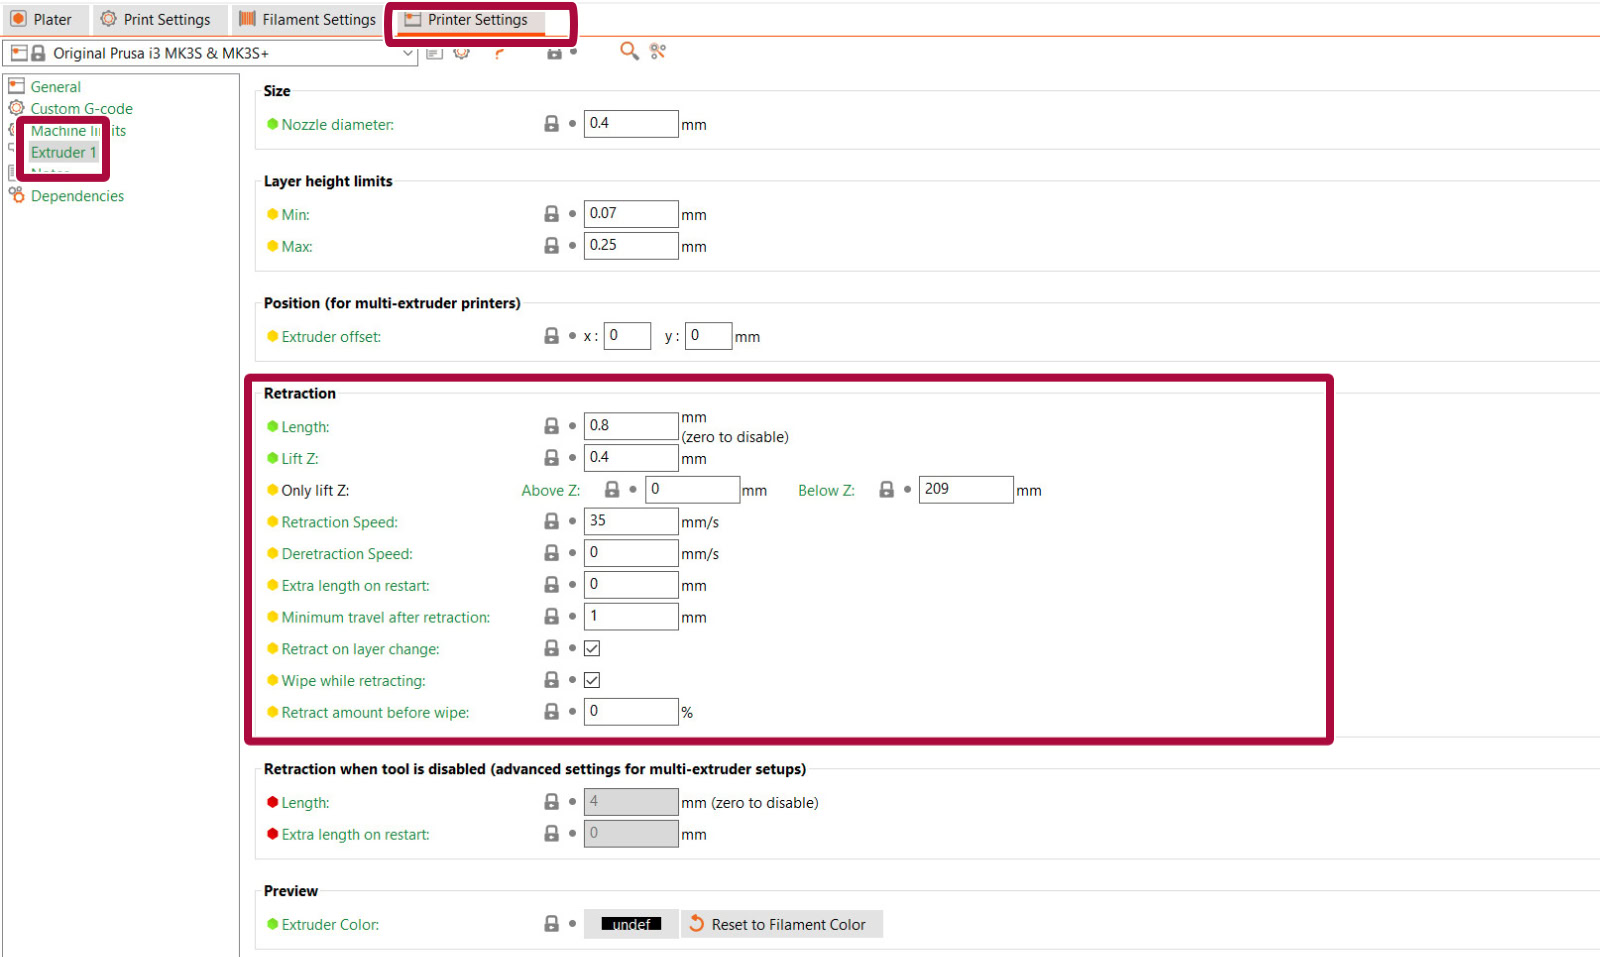
Ustawienia retrakcji w programie PrusaSlicer (fot. Prusa Research)
Pomaga też opcja, która prowadzi głowicę nad wnętrzem modelu zamiast nad pustą przestrzenią: Avoid crossing wall w Bambu Studio i Avoid crossing perimeters w PrusaSlicer. Przy druku kilku modeli naraz warto ustawić je bliżej siebie.
Test stringingu - jak sprawdzić ustawienia?
Do sprawdzenia, czy zmiany przyniosły efekt, służy test stringingu. To prosty model z kilkoma wieżami lub stożkami oddalonymi od siebie, który wymusza dużo przejazdów nad pustą przestrzenią. Gotowe modele testowe można pobrać za darmo z serwisów z modelami do druku 3D.
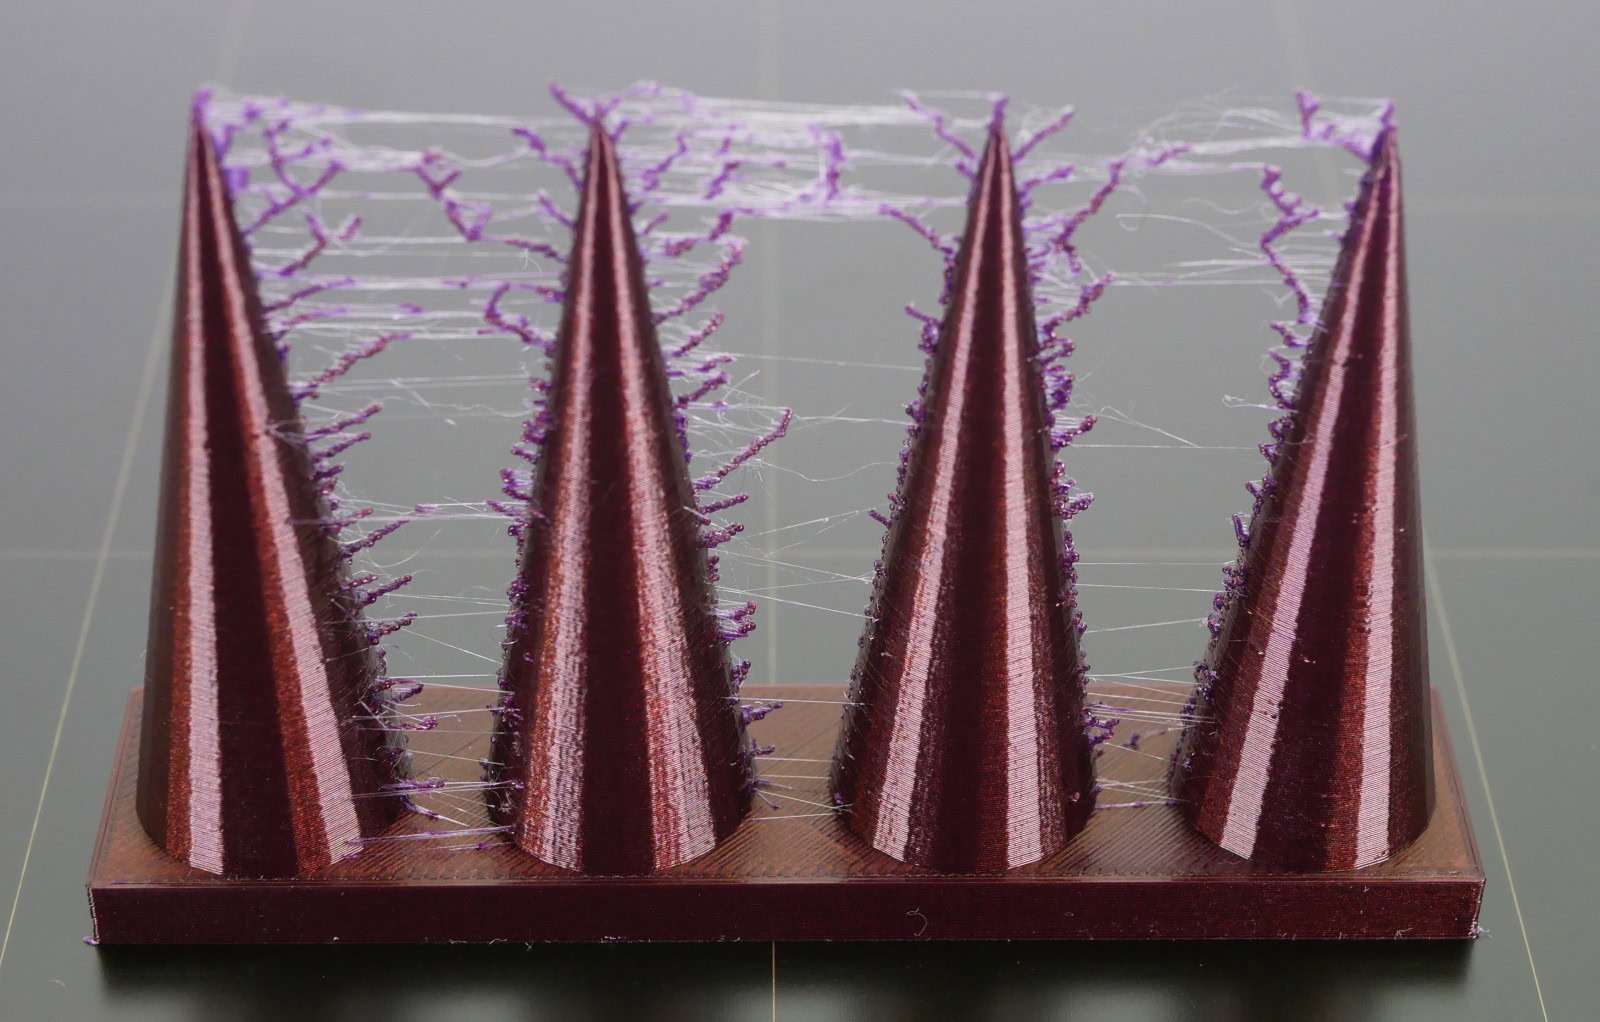
Test stringingu - nitki między stożkami (fot. Prusa Research)
Podczas testów warto zmieniać tylko jeden parametr naraz, np. samą temperaturę albo samą długość retrakcji. Inaczej trudno ocenić, która zmiana faktycznie pomogła. Wydruk testowy zajmuje zwykle kilkanaście minut, a oszczędza wiele godzin poprawiania dużych modeli.
Jak usunąć nitki z gotowego wydruku?
Gdy model jest już wydrukowany, pojedyncze nitki można usunąć palcami, pęsetą albo nożykiem. Przy większej pajęczynie dobrze sprawdza się opalarka ustawiona na ok. 200 °C - wystarczy skierować strumień powietrza na nitki przez 1-2 sekundy, a cienkie włókna stopią się i znikną.
Trzeba jednak uważać, bo dłuższe nagrzewanie odkształci cienkie ścianki modelu, szczególnie z PLA. Opalarka usuwa skutki, a nie przyczynę, więc jeśli nitki pojawiają się na każdym wydruku, warto wrócić do suszenia filamentu i ustawień retrakcji.
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.



Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.