Kursy • Poradniki • Inspirujące DIY • Forum



Retrakcja - co warto wiedzieć?
Retrakcja to cofnięcie filamentu przez ekstruder drukarki 3D przed ruchem jałowym głowicy, które ogranicza wyciekanie tworzywa z dyszy. Dobrze ustawiona retrakcja (ang. retraction) zapobiega powstawaniu cienkich nitek między elementami wydruku, czyli tzw. stringingowi. Ustawia się ją w slicerze, a najważniejsze parametry to długość i prędkość cofania filamentu.
Jak działa retrakcja?
W drukarce 3D FDM stopione tworzywo znajduje się w hotendzie pod ciśnieniem. Gdy głowica przestaje drukować i przejeżdża w inne miejsce modelu (tzw. ruch jałowy), z dyszy nadal wypływa trochę materiału. Zostawia on cienkie nitki między wieżami, literami napisów i innymi oddzielnymi fragmentami wydruku.
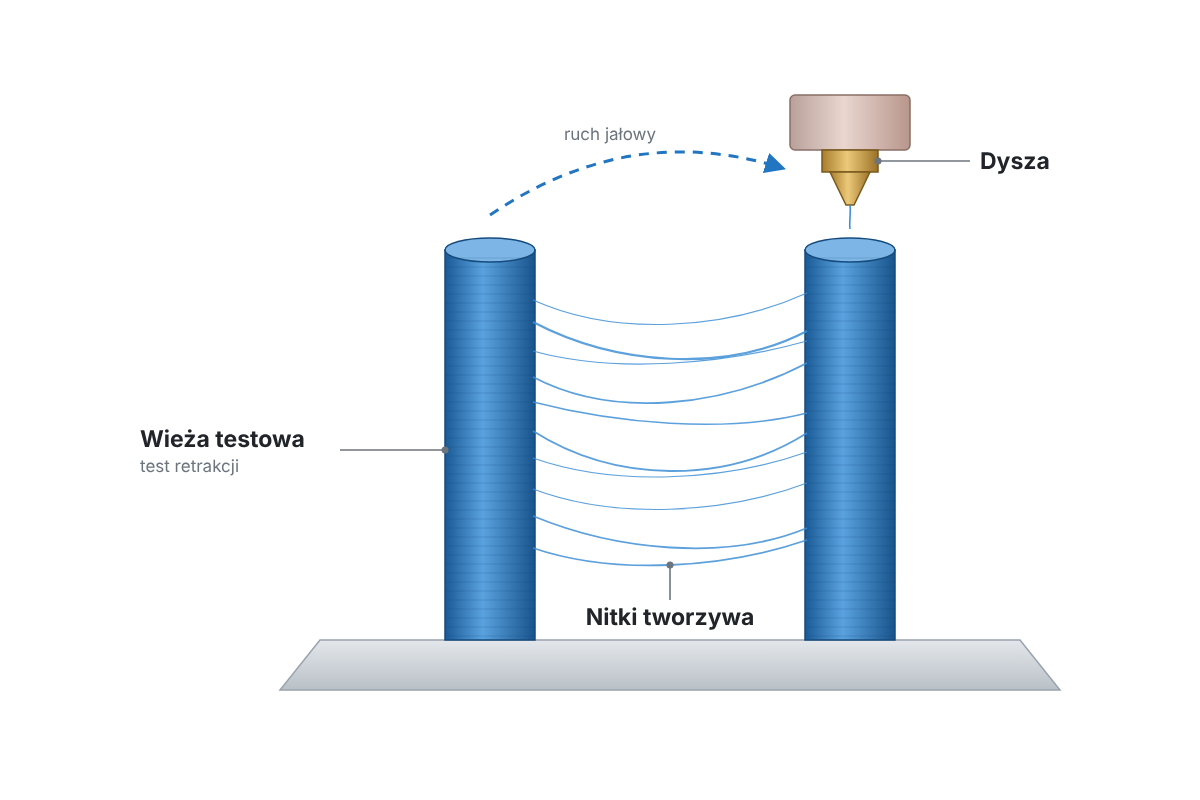
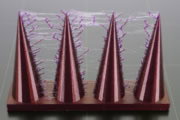
Nitki tworzywa między wieżami testowymi - rysunek poglądowy
Przed ruchem jałowym ekstruder cofa filament o ułamek milimetra lub kilka milimetrów, dzięki czemu ciśnienie w dyszy spada i tworzywo przestaje wyciekać. Po dojechaniu na miejsce filament jest wpychany z powrotem, a drukarka kontynuuje pracę. Zasadę działania retrakcji widać na poniższym rysunku.
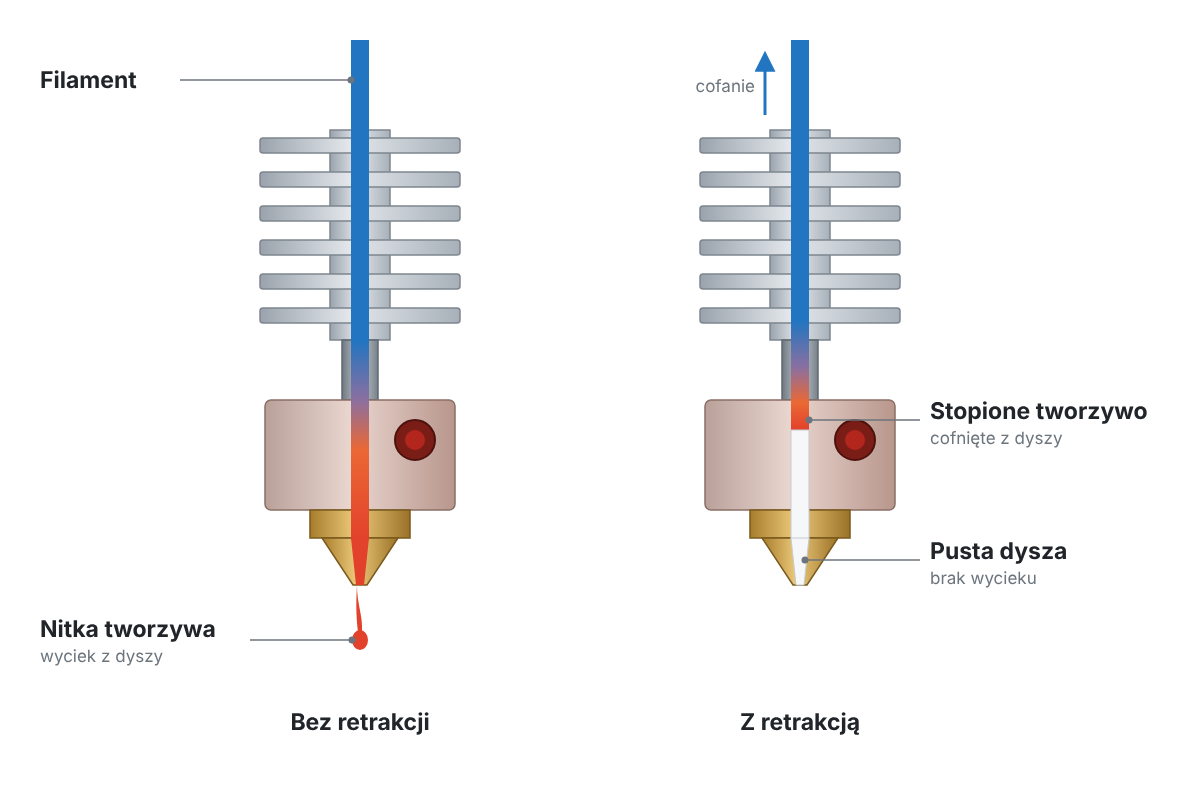
Hotend bez retrakcji i z retrakcją - przekrój poglądowy
Jak sprawdzić, czy retrakcja jest dobrze ustawiona? Najlepiej wydrukować test retrakcji, czyli kilka cienkich wież oddalonych od siebie o 2-3 cm. Niektóre slicery, np. Orca Slicer, mają wbudowany test w postaci wieży, w której długość retrakcji rośnie z wysokością. Wystarczy odczytać, na której wysokości nitki znikają.
Długość i prędkość retrakcji
Retrakcję opisują dwa główne parametry: długość retrakcji, czyli o ile milimetrów filament jest cofany, oraz prędkość retrakcji wyrażana w mm/s. Ich wartości zależą przede wszystkim od budowy ekstrudera. Typowe zakresy wyglądają następująco:
- direct drive (ekstruder tuż nad hotendem): zwykle 0,5-2 mm,
- bowden (ekstruder na ramie, filament w rurce PTFE): zwykle 2-6 mm,
- prędkość retrakcji: najczęściej 25-45 mm/s.
Skąd taka różnica? W układzie bowden filament przesuwa się w długiej rurce i ma w niej luz, więc ekstruder musi cofnąć go znacznie dalej, żeby ciśnienie w dyszy faktycznie spadło. W układzie direct drive koło napędowe stoi kilka centymetrów od dyszy, dlatego wystarczy krótkie cofnięcie.
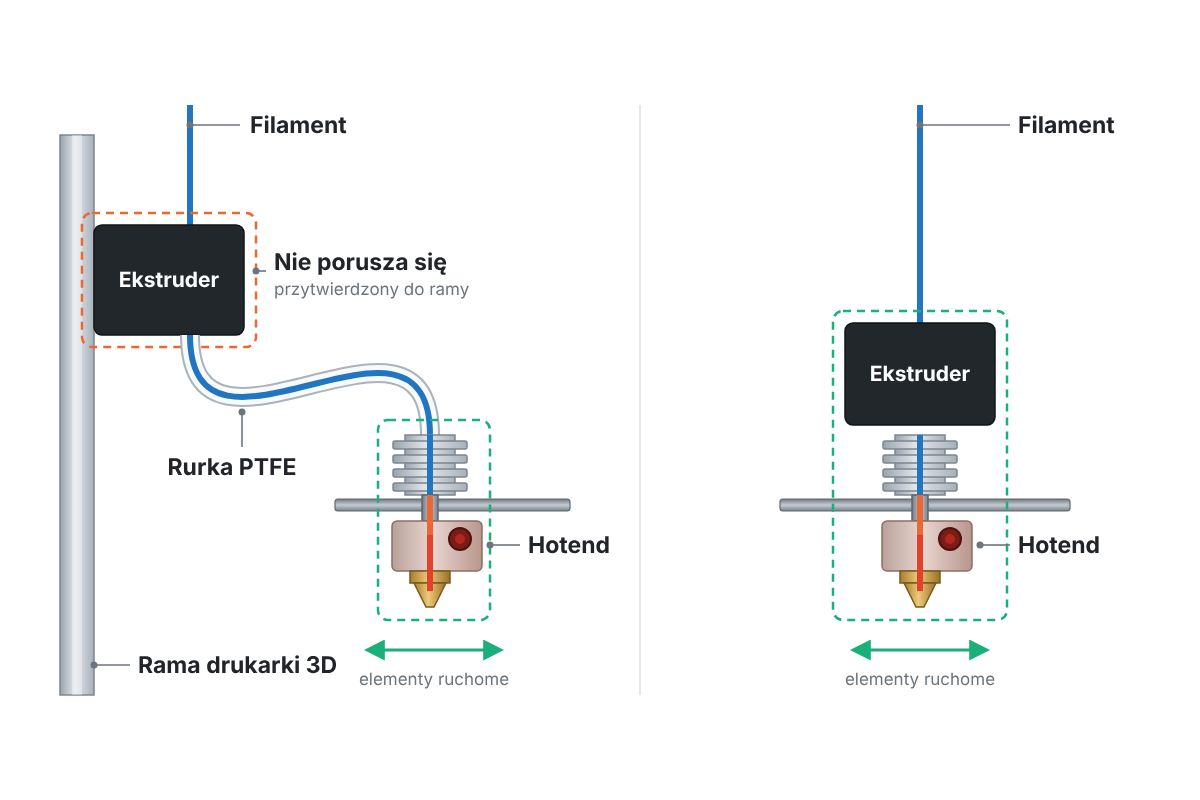
Bowden (po lewej) i direct drive (po prawej) - rysunek poglądowy
Retrakcję ustawia się w profilu drukarki, a w wielu slicerach można ją też nadpisać dla konkretnego filamentu. Warto też wiedzieć, że dobrze skalibrowana funkcja pressure advance (w firmware Marlin: linear advance), która przewiduje zmiany ciśnienia w dyszy, pozwala zwykle skrócić retrakcję. Szczególnie widać to w drukarkach z rurką PTFE typu bowden.
Za duża retrakcja - co grozi?
Zwiększanie retrakcji w nieskończoność nie jest dobrym pomysłem. Zbyt długa retrakcja wciąga miękkie tworzywo do chłodniejszej części hotendu, gdzie zastyga i może zapchać dyszę.
Częste cofanie w jednym miejscu sprawia też, że zęby ekstrudera wygryzają filament, a po powrocie materiału na początku ścieżek pojawiają się braki tworzywa. W drukarkach z ekstruderem direct drive długość retrakcji rzadko powinna przekraczać 2 mm. Parametry najlepiej zmieniać pojedynczo, małymi krokami.
Chcesz wiedzieć więcej? Zadaj pytanie na naszym forum o elektronice - chętnie doradzimy!
Odnośniki do niektórych produktów umieszczone w tym wpisie prowadzą do głównego partnera serwisu – sklepu Botland. Nie są to linki afiliacyjne. Na tej podstronie opisaliśmy na czym dokładnie polega nasza współpraca.




Dołącz do 30 tysięcy osób, które otrzymują powiadomienia o nowych artykułach! Zapisz się, a otrzymasz PDF-y ze ściągami (m.in. na temat mocy, tranzystorów, diod i schematów) oraz listę inspirujących DIY z Arduino i RPi.